Ungeplante Ausfallzeiten in einem Zementwerk können Zehntausende Dollar pro Stunde kosten. Die Zuverlässigkeit vertikaler Transportsysteme stellt für Facility Manager überall eine kritische Schwachstelle dar. Geräteausfälle beeinträchtigen direkt die Produktionspläne. Sie wirken sich erheblich auf Ihre Gesamtrentabilität aus. Bei der Aufrüstung oder Spezifizierung eines neuen Becherwerks muss zwischen Riemen- und Kettenantriebsmedien gewählt werden. Beide Systeme haben unterschiedliche betriebliche Fußabdrücke. Eine falsche Anwendung in einer rauen Zementverarbeitungslinie führt jedoch garantiert zu einem vorzeitigen Ausfall.
Während sich Bandaufzüge bei Hochgeschwindigkeitsanwendungen für Fertigprodukte auszeichnen, sind die Rohverarbeitungsstufen weitaus weniger tolerant. Die extreme Hitze, der unerbittliche Abrieb und die unvorhersehbare Menge an Rohstoffen und Klinker verändern die Gleichung völlig. Diese harten Faktoren machen eine Becherwerkskette oft zur mathematisch und betrieblich überlegenen Wahl. In diesem Artikel erfahren Sie, wie Sie die betrieblichen Anforderungen für den Zementumschlag bewerten. Wir werden die spezifischen Einschränkungen von Bandaufzügen untersuchen. Abschließend erfahren Sie genau, wann und warum Kettensysteme eine unübertroffene Haltbarkeit bieten.
Wichtige Erkenntnisse
Temperaturgrenzen bestimmen die Grundlinie: Bandsysteme verschlechtern sich schnell über 130 °C (266 °F), sodass Kettensysteme für heiße Klinker- und Ofenbeschickung zwingend erforderlich sind.
Die Abriebfestigkeit ist unterschiedlich: Bei groben, scharfen Materialien besteht die Gefahr eines katastrophalen Bandrisses, während hochbelastbare Stahlketten mechanische Stöße absorbieren und ihnen standhalten.
Die Wartungsprofile variieren: Riemen erfordern für Reparaturen eine spezielle Vulkanisierung und Verbindung; Kettensysteme ermöglichen den lokalen Austausch von Gliedern und reduzieren so die Abhängigkeit von Fachkräften.
Die zonale Anwendung ist am besten: Anlagen optimieren CapEx und OpEx durch den Einsatz von Ketten am vorderen Ende (Rohmehl, Klinker) und Bändern am hinteren Ende (fertiger Zement).
Die betrieblichen Anforderungen des Zementhandlings
Die Zementproduktion bringt Materialtransportgeräte an ihre absoluten Grenzen. Sie müssen mit Materialien umgehen, die von grobem, zerklüftetem Kalkstein bis hin zu heißem Klinker reichen. Letztendlich ergibt der Prozess ultrafeinen fertigen Zement. Diese starke Korngrößenschwankung erfordert robuste mechanische Lösungen. Zerkleinerter Kalkstein weist scharfe Kanten auf. Diese scharfen Kanten beschädigen mit der Zeit leicht weichere Traktionsmedien.
Bei an Brennöfen angrenzenden Prozessen sind die Förderanlagen ständig hohen Temperaturen ausgesetzt. Durch thermische Belastung werden nichtmetallische Komponenten schnell beschädigt. Wärmeübertragung vom heißen Material in die Elevatorbecher. Anschließend gelangt es direkt in die Riemen- oder Kettenbefestigungen. Dauerhafte Hitzeeinwirkung verhärtet Gummiteile. Es verursacht Mikrorisse und führt zu plötzlichen, katastrophalen Geräteausfällen.
Mikropartikel wirken als kontinuierliche Schleifmasse. Eindringender Staub greift alle beweglichen Teile im Inneren des Aufzugsgehäuses an. Es dringt ständig in Lager und Bolzengelenke ein. Sie benötigen robuste Dichtungsmechanismen. Alternativ benötigen Sie eine extreme metallurgische Härte, um dieser stark abrasiven Umgebung Tag für Tag standzuhalten.
Bei der Bewertung eines Aufzugssystems muss die Mean Time Between Failures (MTBF) priorisiert werden. Facility Manager müssen eine einfache Notfallwartung gewährleisten. Sie benötigen Geräte, die einen langen Betriebslebenszyklus unter maximaler Kapazitätsbelastung überstehen. Durch die Wahl des falschen Mediums verkürzt sich dieser Lebenszyklus drastisch.
Bandbecherwerke: Wo sie erfolgreich sind und wo sie scheitern
Gurtsysteme verfügen über hervorragende Kernstärken. Sie sind zu deutlich höheren Laufgeschwindigkeiten fähig. Ihr geringeres Gesamtgewicht ermöglicht größere vertikale Hubhöhen. Sie laufen deutlich leiser als Alternativen aus Stahl. Sie bieten eine gleichmäßigere kontinuierliche Entladung im täglichen Betrieb. Sie finden sie ideal für fertige Zementsilos. Das Material dort ist fein, kühl und flüssig.
Bei der Schwerzementverarbeitung weisen Bänder jedoch kritische Einschränkungen auf. Hitzeanfälligkeit ist ein großes Problem. Selbst spezielle hitzebeständige Riemen verhärten und bekommen mit der Zeit Risse. Sie verlieren ihre kritische Zugfestigkeit, wenn sie ständig heißen Materialien ausgesetzt werden. Sobald sich die Gummimischung verschlechtert, reißt der Riemen unter Spannung.
Fremdmetalle und Abrisse stellen ein weiteres großes Betriebsrisiko dar. Ein einzelnes Stück Fremdmetall kann einen Gürtel sofort zerschneiden. Übergroße Klinkerklumpen können sich zwischen Riemen und Riemenscheiben verklemmen. Durch diese Verkeilung kommt es zu starken Längsrissen des Riemens. Dieses Ereignis führt zu einem katastrophalen Ausfall. Längere Ausfallzeiten sind sofort die Folge, da der Austausch eines gerissenen Riemens mehrere Tage dauert.
Wenn eine Becherwerkskette die beste Wahl ist
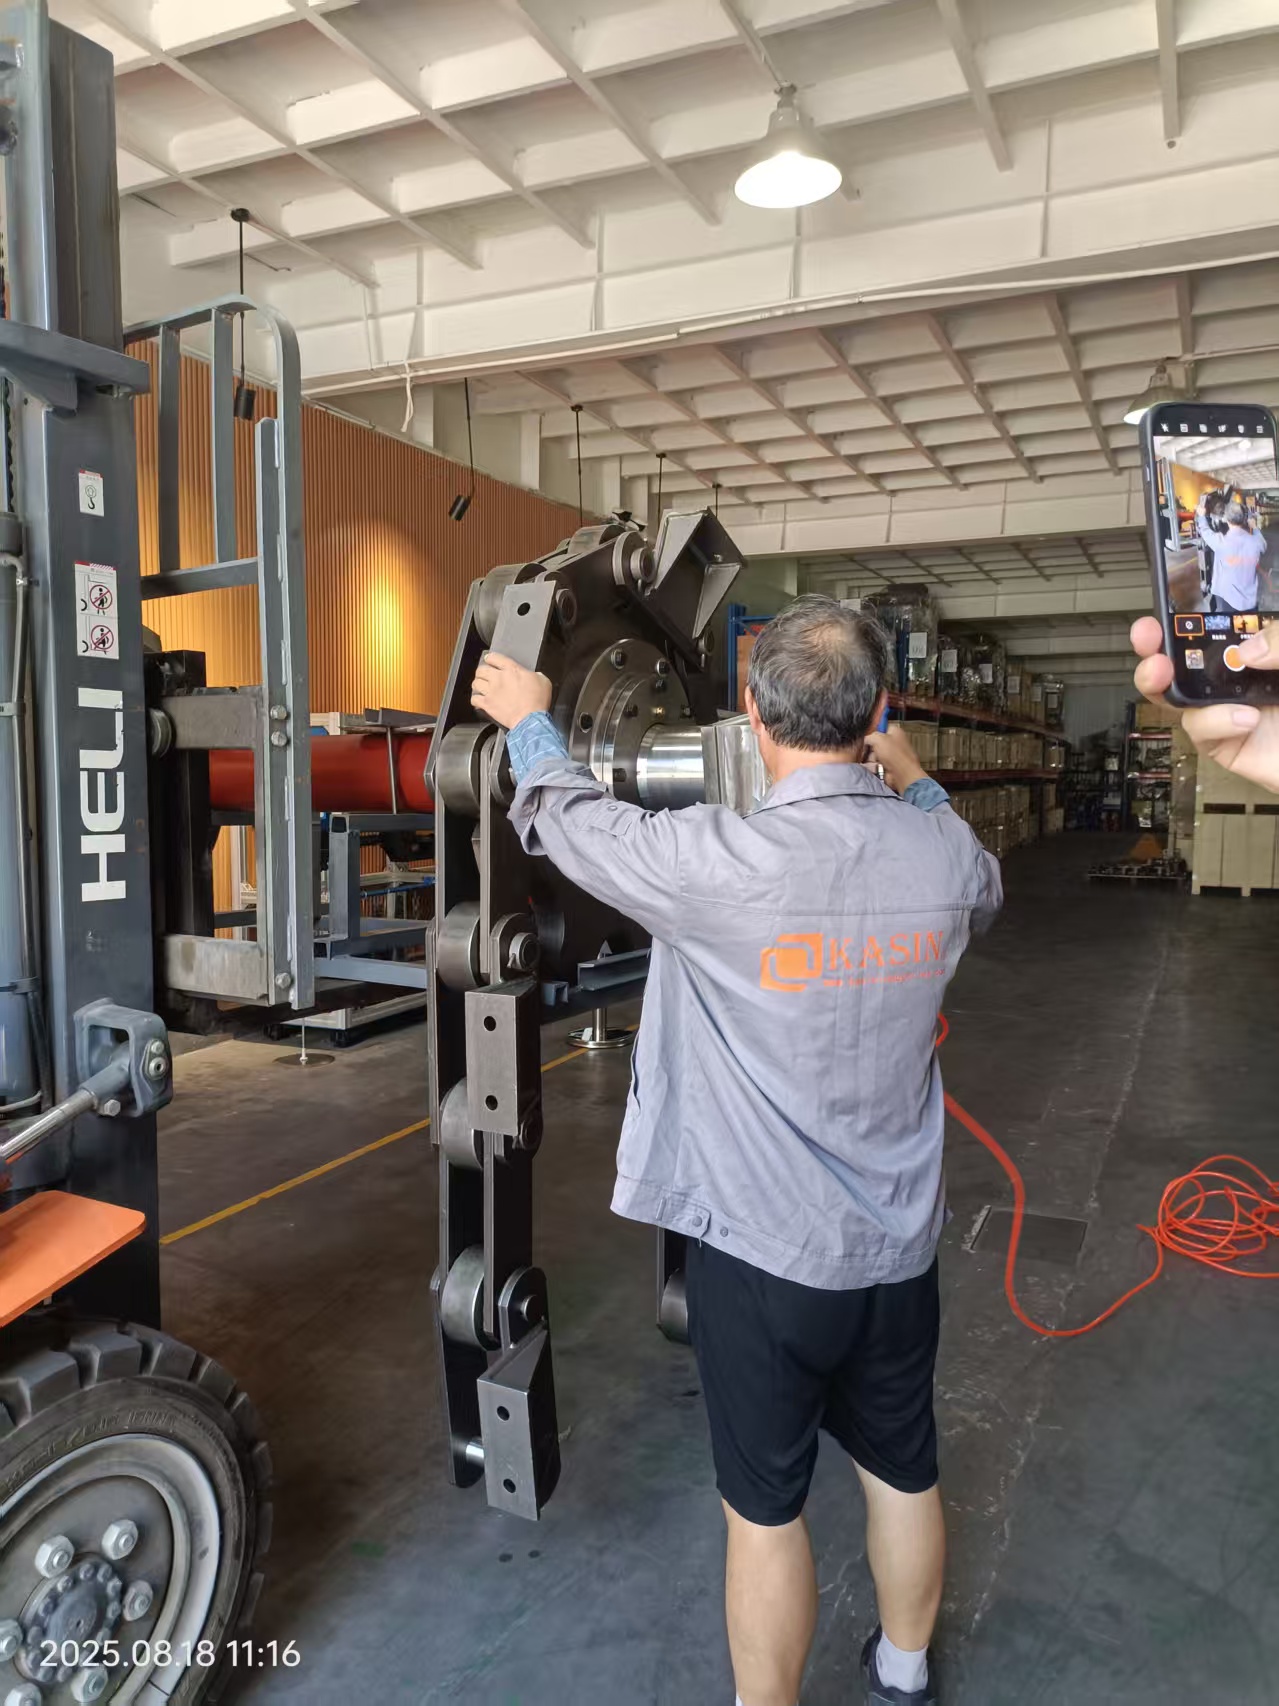
Der Umgang mit Hochtemperaturmaterialien erfordert äußerst robuste Lösungen. Für den Heißklinkertransport müssen Sie Ketten verwenden. Sie sind für Ofenbypass-Staub und Vorwärmerzuführungen obligatorisch. Die Stahlkonstruktion wahrt mühelos die strukturelle Integrität. Es übersteht problemlos Temperaturen, bei denen Gummibänder schmelzen. A Die Kette eines Becherwerks leitet die Wärme effizient über ihre Glieder ab.
Es ist von entscheidender Bedeutung, starken Stößen und starkem Abrieb standzuhalten. Für den Rohstofftransport sollten Sie Ketten verwenden. Sie bewältigen problemlos abrasiven Kalkstein- und Gipsschotter. Hochleistungsketten halten massiven physikalischen Einwirkungen stand. Grobe Materialien fallen stark in den Kofferraumbereich. Ketten absorbieren diesen physischen Stoß, ohne dass es zu katastrophalen Rissen oder strukturellen Verformungen kommt.
Vorhersehbarer Verschleiß und lokale Reparaturen machen Ketten äußerst praktisch. Wenn Riemen beschädigt sind, ist häufig ein vollständiger Austausch erforderlich. Im Gegensatz dazu ermöglichen Kettensysteme Ihrem Wartungsteam, chirurgisch zu agieren. Sie können einzelne verschlissene Glieder sicher austauschen. Beschädigte Stifte oder verbogene Schaufelaufsätze können Sie schnell austauschen. Diese Modularität erspart unzählige Stunden harter Arbeit.
Gängige Konfigurationen passen perfekt zu spezifischen Zementanforderungen. Eine zentrale Kette bietet eine unglaublich hohe Kapazität. Dieses einsträngige Design passt gut zu schmalen Schäften. Es bewältigt Hochlastanwendungen effizient. Eine Doppelstrangkette sorgt für zusätzliche Stabilität bei breiteren Schaufeln. Es bewältigt zuverlässig ungleichmäßige Belastungsszenarien im gesamten Aufzugsgehäuse.
Kernbewertungsdimensionen: Gürtel vs. Kette
Vergleichen wir die finanziellen Realitäten beider Systeme. Bandsysteme haben im Allgemeinen einen geringeren Anfangsinvestitionsaufwand. Allerdings kann es später zu massiven Betriebskostenspitzen kommen. Ein plötzlicher Riss stoppt die Produktion sofort. A Eine Hochleistungs-Becherwerkskette erfordert eine höhere Anfangsinvestition. Dennoch sorgt es für einen vorhersehbaren, linearen Verschleiß. In rauen Verarbeitungszonen verzeichnen Sie geringere Notfallwartungskosten.
Kernvergleich von Aufzugsmedien
Bewertungsdimension
Bandaufzugssysteme
Kettenaufzugssysteme
Finanzielle Auswirkungen
Geringere anfängliche Investitionskosten; hohes OpEx-Risiko während der Tränen.
Höhere anfängliche Investitionskosten; vorhersehbarer Betriebsaufwand durch linearen Verschleiß.
Wartungsbedarf
Erfordert eine spezielle Vulkanisation durch einen Drittanbieter.
Interner Linkaustausch mit Standardwerkzeugen.
Traktionszuverlässigkeit
Reibungsbasiert; neigt dazu, im Staub auszurutschen.
Ritzelverzahnt; Kein Rutschrisiko.
Die Wartungsrealität wirkt sich direkt auf die Ausfallzeiten Ihrer Anlage aus. Für das Spleißen von Riemen sind spezialisierte Drittanbieter erforderlich. Sie benötigen bestimmte Umgebungsbedingungen wie saubere, trockene Luft. Die Kettenwartung ist viel einfacher und zugänglicher. Ihre hauseigenen Mechanikerteams kümmern sich um die routinemäßige Spannung. Sie führen den Linkaustausch problemlos durch. Zur Reparatur verwenden sie Standardwerkzeuge Becherwerksketten ohne die Beauftragung externer Auftragnehmer.
Traktion und Schlupf bestimmen die Zuverlässigkeit des Gesamtsystems. Riemen beruhen ausschließlich auf Reibung, um schwere Lasten zu bewegen. Sie erleiden einen gefährlichen Schlupf, wenn die Kopfrolle den Halt verliert. Dieser Reibungsverlust wird häufig durch Staubansammlungen verursacht. Ketten basieren stattdessen auf einem positiven mechanischen Eingriff. Sie rasten sicher auf den Antriebskettenrädern ein. Dadurch wird die Rutschgefahr selbst in stark staubigen Umgebungen vollständig eliminiert.
Implementierungsrisiken und Upgrade-Überlegungen
Upgrade auf einen Spezialisten Die Förderkette der Zementindustrie erfordert eine sorgfältige Planung. Für eine erfolgreiche Nachrüstung müssen Sie mehrere wichtige Schritte ausführen, um Folgeausfälle zu vermeiden.
Kettenräder und Verschleißteile perfekt ausrichten: Passen Sie die Kettenteilung exakt an mit wärmebehandelten, segmentierten Kettenrädern. Diese sorgfältige Ausrichtung verhindert einen schnellen, ungleichmäßigen Verschleiß der Stahlglieder.
Implementieren Sie spezifische Schmierprotokolle: Herkömmliche Nassschmierstoffe ziehen Zementstaub schnell an. Durch diese Mischung entsteht eine stark abrasive Paste. Verwenden Sie stattdessen selbstschmierende Kettengelenke oder Trockenschmierstoffe.
Überprüfen Sie die Drehmomentkapazität des Motors: Kettensysteme sind deutlich schwerer als Gummiriemen. Ihr vorhandener Antriebsmotor muss diese erhöhte Anlaufträgheit ohne Überhitzung bewältigen.
Verstärken Sie die Gehäusestruktur: Die Nachrüstung eines Bandgehäuses erfordert eine gründliche strukturelle Überprüfung. Stellen Sie sicher, dass das Kopfteil das zusätzliche Stahlgewicht sicher halten kann.
Das Shortlist-Framework: Treffen Sie Ihre endgültige Entscheidung
Verwenden Sie ein Gurtsystem, wenn bestimmte Bedingungen zutreffen. Das Fördergut muss unter 130°C bleiben. Es sollte fein gemahlen sein, genau wie fertiger Zement. Wählen Sie Riemen, wenn Ihre erforderliche vertikale Hubhöhe die standardmäßigen Kettenzuggrenzen überschreitet. Bänder leisten hervorragende Arbeit, wenn die Bedingungen kühl und sauber bleiben.
Verwenden Sie ein Kettensystem, wenn die Umgebung feindlich ist. Wählen Sie Ketten, wenn Sie stark heiße, stark abrasive Materialien handhaben. Verwenden Sie sie, wenn Ihr Futter große, unvorhersehbare Klumpen enthält. Sie sind absolut unerlässlich, wenn Ihre Einrichtung keinen schnellen Zugang zu spezialisierten Bandvulkanisierungsdiensten hat.
Ergreifen Sie konkrete Maßnahmen auf Basis historischer Daten. Prüfen Sie Ihre aktuellen MTBF-Berichte sorgfältig. Möglicherweise befördert derzeit ein Bandförderer Ihr Rohmehl oder Ihren Klinker. Wenn es vor Ablauf von fünf Jahren durchgängig scheitert, unternehmen Sie den nächsten Schritt. Fordern Sie noch heute eine formelle technische Umfrage an. Bewerten Sie sofort die strukturelle Machbarkeit einer Kettenumstellung, um Ihre Betriebszeit zu schützen.
Abschluss
Es gibt kein universelles „bestes“ Aufzugsmedium. Für Ihre spezifische Anlage gibt es nur die richtige technische Lösung. Bandelevatoren dominieren problemlos die Seite des fertigen Produkts. Kettenelevatoren bilden das unbestreitbare Rückgrat rauer, heißer Verarbeitungsschritte. Die Angabe der richtigen Hochleistungsausrüstung schützt Ihre Betriebskontinuität.
Berücksichtigen Sie bei Ihrer Beschaffungsentscheidung thermische Belastungen und eine exakte Granulometrie. Bewerten Sie Ihre internen Wartungskapazitäten vor dem Kauf gründlich. Schauen Sie über den anfänglichen Kapitalaufwand hinaus, um echte langfristige Zuverlässigkeit zu gewährleisten. Ein gut spezifiziertes Kettensystem verwandelt unvorhersehbare Wartungsalbträume in überschaubare, routinemäßige Betriebsaufgaben.
FAQ
F: Wie hoch ist die durchschnittliche Lebensdauer von Becherwerksketten in einem Zementwerk?
A: Bei richtiger Spannung, gehärtetem Metall und korrekter Kettenradausrichtung hält eine Hochleistungskette in einer Zementanwendung normalerweise 5 bis 10 Jahre. Diese Lebensdauer hängt stark von der Abrasivität des spezifischen Förderguts ab, beispielsweise stark abrasiver Klinker im Vergleich zu weicherem Rohmehl.
F: Kann ein Gurtbecherwerk auf ein Kettensystem umgerüstet werden?
A: Ja, aber es handelt sich um eine technische Konvertierung. Sie müssen die Kopf- und Stiefelriemenscheiben durch Kettenräder ersetzen. Sie müssen sicherstellen, dass der Antriebsmotor dem erhöhten Gewicht der Kette standhält. Stellen Sie abschließend sicher, dass das vorhandene Gehäuse die neue strukturelle Belastung tragen kann.
F: Wie verhindert man einen schnellen Verschleiß an einer Förderkette in der Zementindustrie?
A: Die vorbeugende Wartung konzentriert sich auf die Aufrechterhaltung der richtigen Kettenspannung. Sie müssen segmentierte Kettenräder mit gehärteten Zähnen verwenden. Sorgen Sie für eine gleichmäßige Materialzufuhr am Kofferraum, um eine seitliche Belastung zu verhindern. Verwenden Sie abschließend geeignete Trockenschmiermittel, die keinen abrasiven Zementstaub anziehen.
Als einer der größten Hersteller von Ketten- und Antriebskomponenten auf dem chinesischen Markt sind unsere Erfahrung und Anpassungsfähigkeit beispiellos.