Übermäßiger Lärm und Vibrationen in Produktionsanlagen werden für vielbeschäftigte Bediener oft nur als Hintergrundbelästigung wahrgenommen. Sie sollten diese anhaltenden akustischen Signale jedoch als Frühindikatoren für eine starke mechanische Beeinträchtigung und mögliche Haftungsrisiken bei der Einhaltung gesetzlicher Vorschriften betrachten. Das Bewegen schwerer Lasten über Kopf erzeugt zwangsläufig Reibung und Betriebsgeräusche in der gesamten Fabrikhalle. Plötzliche akustische Spitzen und rhythmische harmonische Schwingungen weisen jedoch typischerweise auf eine gefährliche Gleisfehlausrichtung, kritischen Komponentenverschleiß oder falsche technische Spezifikationen hin. Wenn Sie diese physischen Warnzeichen ignorieren, sind strukturelle Ermüdung und ein katastrophaler Ausfall unweigerlich die Folge.
Dieser umfassende Leitfaden konzentriert sich auf die Umstellung Ihrer Einrichtung von reaktiven Wartungsarbeiten auf strukturierte akustische und strukturelle Abhilfemaßnahmen. Wir werden untersuchen, wie Sie die technischen Eingriffe im Vorfeld effektiv mit der langfristigen Betriebsstabilität abwägen können. Sie lernen, dauerhafte, datengesteuerte Lösungen zu implementieren, anstatt sich auf oberflächliche, vorübergehende Lösungen zu verlassen, um den sicheren und effizienten Betrieb Ihrer Anlage zu gewährleisten.
Wichtige Erkenntnisse
Grundursache zuerst: Vibrationen und Geräusche sind in der Regel auf Verschleiß zurückzuführen Kettenglieder des Hängeförderers , falsch ausgerichtete Schienen oder unzureichende Schmierung, nicht nur schwere Lasten.
Technik statt PSA: Die dauerhafte Lärmminderung beruht auf der Verbesserung von Komponenten (z. B. Nylonrädern, Isolatoren) und nicht nur auf der Maskierung des Problems durch Gehörschutz.
Vorhersagekraft: Moderne Schadensbegrenzung kombiniert physische Upgrades mit Vibrationsanalysesensoren, um Anomalien zu erkennen, bevor sie hörbare Ausfälle verursachen.
Systemnuancen: Die Lösungen unterscheiden sich erheblich, je nachdem, ob in der Einrichtung ein Hochleistungs-T-Träger oder ein leichterer Aufbau eingesetzt wird Geschlossener Raupenförderer.
Die Geschäftskosten unkontrollierter Fördergeräusche und Vibrationen
Die Lärmbelästigung in der Industrie geht weit über das Unbehagen der Arbeitnehmer hinaus. Es wirkt sich direkt auf Ihr Endergebnis, Ihre rechtliche Stellung und die Zuverlässigkeit Ihrer Ausrüstung aus. Das Verständnis dieser versteckten Kosten hilft, die notwendigen Kapitalaufwendungen für akustische und strukturelle Verbesserungen zu rechtfertigen.
Compliance und Arbeitshygiene
Aufsichtsbehörden überwachen den Industrielärmpegel streng, um das Gehör der Arbeitnehmer zu schützen. Die Occupational Safety and Health Administration (OSHA) setzt einen zulässigen Expositionsgrenzwert (PEL) von 90 dB(A) über einen 8-stündigen zeitgewichteten Durchschnitt (TWA) durch. Die American Industrial Hygiene Association (AIHA) empfiehlt jedoch dringend einen konservativeren Auslösepegel von 85 dB(A). Wenn viel los ist Da das Hängefördersystem den Anlagenlärm über diese Schwellenwerte hinaustreibt, müssen Manager persönliche Schutzausrüstung (PSA) vorschreiben und Programme zum Gehörschutz umsetzen. Wenn man sich ausschließlich auf Ohrstöpsel verlässt, wird die Belastung auf den Arbeitnehmer verlagert. Eine ordnungsgemäße Arbeitshygiene erfordert technische Kontrollen an der Quelle, um die Gefahr physisch zu beseitigen.
Mechanische Ermüdung und Lebensdauer von Vermögenswerten
Hörbare Geräusche stellen normalerweise verschwendete Energie dar, die sich in Form von Vibrationen manifestiert. Kontinuierliche harmonische Schwingungen beschleunigen Mikrobrüche in Strukturstützen, Aufhängern und tragenden Verbindungen. Im Laufe der Monate des Dauerbetriebs dehnen sich diese winzigen Brüche aus. Sie beschädigen Antriebseinheiten vorzeitig, richten Kettenräder falsch aus und gefährden die strukturelle Integrität des Dachstuhls Ihrer Anlage. Indem Sie starke Vibrationen zulassen, verkürzen Sie unbeabsichtigt die Funktionslebensdauer aller angeschlossenen mechanischen Anlagen in der Fabrikhalle.
Erfolgskriterien für die Schadensbegrenzung
Ein erfolgreiches Minderungsprojekt erfordert klare, messbare Ziele. Sie können nicht einfach einen „leiseren“ Betrieb anstreben. Legen Sie stattdessen harte Kennzahlen fest, bevor Sie mit Nachrüstungen beginnen. Wir empfehlen die Ausrichtung auf drei spezifische Kriterien:
Akustische Reduzierung: Senkung des Betriebsumgebungsgeräuschs auf konstant unter 85 dB(A), um strenge PSA-Anforderungen zu beseitigen.
Betriebszeit: Erzielung einer messbaren Reduzierung ungeplanter Ausfallzeiten im Zusammenhang mit Gleis- oder Antriebsausfällen.
Produktqualität: Vermeidung unregelmäßiger Produktschwankungen oder Schäden, die durch ruckartige, vibrierende Träger beim Navigieren in Kurven verursacht werden.
Skeptischer Hinweis zum „stillen“ Betrieb
Obwohl technische Kontrollen den akustischen Fußabdruck drastisch reduzieren, müssen Sie realistische Erwartungen setzen. Der Transport von Tausenden Pfund Stahl über starre Schienen wird niemals völlig geräuschlos sein. Die Physik bestimmt ein gewisses Maß an Reibung und Geräuschentwicklung, basierend auf dem Gewicht der Ladung, der Fahrgeschwindigkeit und der Materialdichte. Vermeiden Sie Anbieter, die absolute Stille versprechen. Konzentrieren Sie sich stattdessen darauf, schädliche Frequenzen zu eliminieren und die Dezibelleistung in sichere, konforme Bereiche zu bringen.
Zusammenfassung der Auswirkungen des Förderlärms
| Expositionspegel (dBA) |
Behördliche Maßnahmen Erforderliche |
Geräteverschlechterungsrisiko |
Empfohlene Intervention |
| Unter 80 |
Keiner |
Niedrig |
Routinemäßige Sichtprüfungen. |
| 80 - 85 |
Beobachten Sie genau |
Mäßig |
Gezielte Schmierung und Ausrichtung. |
| 85 - 90 |
Obligatorischer Gehörschutz |
Hoch (Vibrationsermüdung wahrscheinlich) |
Hardware-Nachrüstungen und Isolatoren. |
| Über 90 |
Obligatorische PSA und Grenzwerte |
Schwerwiegend (unmittelbares Ausfallrisiko) |
Vollständige Systemprüfung und Komponentenüberholung. |
Diagnoserahmen: Lokalisieren der Ursache der Störung
Eine wirksame Lärmreduzierung erfordert eine präzise Diagnostik. Das willkürliche Auftragen von Schmiermitteln oder der Austausch von Teilen verschwendet Zeit und Geld. Sie müssen einen strukturierten Diagnoserahmen bereitstellen, um den genauen Ursprung akustischer Anomalien zu bestimmen.
Visuelle und akustische Inspektion
Ihre erste Verteidigungslinie besteht aus einer systematischen manuellen Komplettlösung. Gehen Sie die gesamte Strecke bei normaler Betriebsgeschwindigkeit ab. Hören Sie aufmerksam zu und kategorisieren Sie die spezifischen Geräusche, die Sie hören. Unterschiedliche Geräusche weisen auf völlig unterschiedliche mechanische Fehler hin. Betrachten Sie diese allgemeinen akustischen Signaturen:
Hohes Quietschen: Diese weisen in der Regel auf schwerwiegende Reibungsprobleme hin, die in der Regel auf mangelnde Schmierung in den Trolley-Lagern oder enge horizontale Kurven zurückzuführen sind.
Tiefschleifen: Dieses alarmierende Geräusch weist auf Metall-auf-Metall-Verschleiß hin. Dies geschieht häufig, wenn Träger gegen strukturelle Schutzvorrichtungen schleifen oder wenn Lager völlig ausfallen.
Rhythmisches Rasseln: Lockere Kettenspanner, beschädigte Schienenverbindungen oder nicht verschraubte Aufhänger erzeugen dieses deutliche Klappergeräusch.
Schwingungsanalyse (Zustandsüberwachung)
Das menschliche Ohr kann nicht jede zerstörerische Frequenz wahrnehmen. Die Zustandsüberwachung nutzt spezielle Sensoren, um grundlegende Vibrationsspektren zu erfassen. Durch die Analyse dieser Daten identifizieren Techniker spezifische Fehlerhäufigkeiten. Jede rotierende Komponente erzeugt eine einzigartige Schwingungssignatur. Beispielsweise erzeugt ein Lagerschaden einen deutlichen Hochfrequenzpeak auf einem Spektrumanalysator. Strukturresonanz hingegen zeigt sich als niederfrequente Welle mit hoher Amplitude. Dank der erweiterten Vibrationsanalyse können Sie zwischen einem defekten Antriebsmotor und einem schlecht abgestützten Gleisabschnitt unterscheiden.
Bewertung des Komponentenverschleißes
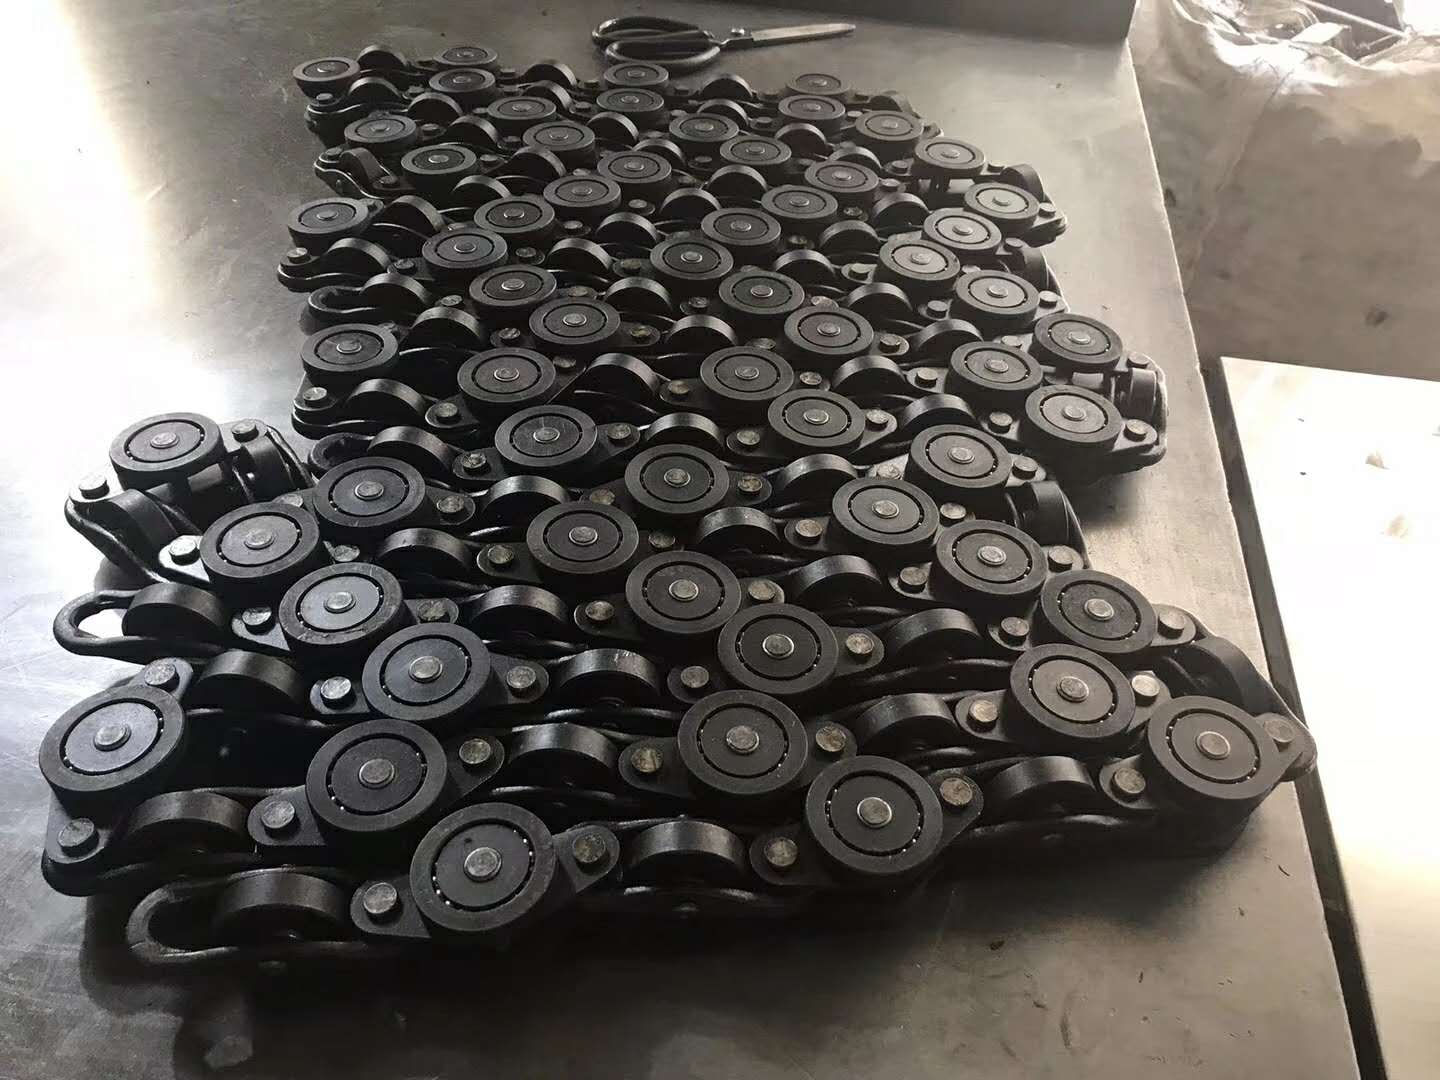
Regelmäßige Komponenteninspektionen bleiben für die langfristige Gesundheit von entscheidender Bedeutung. Bei der Inspektion eines Überprüfen Sie die Kette des Hängeförderers auf verlängerte Teilungen, gerissene Seitenglieder und übermäßigen Stiftverschleiß. Untersuchen Sie die Antriebskettenräder auf „Haken“-Zähne, die dazu führen, dass sich die Kette heftig verfängt und löst, wodurch Stoßwellen über die Kette gesendet werden. Die Diagnosemethoden ändern sich je nach Architektur. Offene I-Trägerschienen ermöglichen eine einfache visuelle Inspektion von Laufkatzenrädern und -flanschen. Im Gegensatz dazu ist die Diagnose eines Bei einem geschlossenen Schienenförderer müssen Sie sich stärker auf akustische Signaturen und Inspektionsöffnungen verlassen, da die rollenden Komponenten vor dem direkten Blick verborgen bleiben.
Kerntechnische Steuerungen und Hardware-Nachrüstungen
Sobald Sie die Grundursachen der Störung identifiziert haben, müssen Sie physische Lösungen implementieren. Administrative Kontrollen verzögern nur das Unvermeidliche. Grundlegende technische Kontrollen verändern direkt die physikalischen Eigenschaften Ihrer Ausrüstung, um die Geräuschquelle zu beseitigen.
Komponenten-Upgrades für direkte Wirkung
Der Austausch von Standardhardware gegen akustisch optimierte Komponenten führt zu den unmittelbarsten Dezibelreduzierungen. Aus Gründen der Haltbarkeit verlassen sich Anlagen häufig auf herkömmliche geschmiedete Stahlräder. Allerdings erzeugt das Rollen von Stahl auf Stahl einen enormen Lärm. Erwägen Sie den Ersatz der Trolley-Räder aus Stahl durch urethanbeschichtete oder solide Nylon-Alternativen. Diese weicheren Materialien absorbieren Mikrostöße auf die Schiene und sorgen so für eine sofortige Reduzierung des gesamten Umgebungsgeräuschs. Obwohl sie möglicherweise eine geringere Tragfähigkeit als Stahl haben, verbessern sie die akustische Umgebung erheblich.
Eine weitere große Herausforderung stellt die Strukturresonanz dar. Direkt mit Stahldachbindern verschraubte Schienensysteme übertragen Schwingungen auf die gesamte Gebäudearchitektur. Sie können diesen Übertragungsweg durch den Einbau von Schwingungsisolatoren unterbrechen. Durch die Platzierung von technischen Gummi- oder Neopren-Montagepads zwischen den Kleiderbügeln und dem Gebäudeüberbau wird die kinetische Energie absorbiert. Diese einfache Nachrüstung verhindert, dass der Gebäuderahmen als riesiger akustischer Verstärker wirkt.
Systemspezifische Änderungen
Unterschiedliche Architekturen erfordern maßgeschneiderte Schadensbegrenzungsstrategien. Zonen mit hoher Reibung, wie z. B. komplexe Höhenunterschiede oder enge Kurvenradien, erzeugen einen unverhältnismäßigen Lärmpegel. Wenn in Ihrer Anlage leichte bis mittlere Lasten auf offenen I-Trägern laufen, sollten Sie die Umstellung dieser spezifischen turbulenten Zonen auf ein geschlossenes Schienenfördererformat in Betracht ziehen . Das geschlossene Rohrdesign dämpft von Natur aus die Akustik, indem es das Geräusch der rollenden Hardware im Stahlprofil einfängt.
Bei kontinuierlichen Schleifenaufbauten ist das Reibungsmanagement von größter Bedeutung. Wenn Sie einen Schwerlast- Einschienenförderer betreiben , sind die manuellen Schmierpläne häufig unzureichend, was zu Trockenläufen und starkem Quietschen führt. Implementieren Sie automatisierte Präzisions-Tropfschmiersysteme an den Antriebseinheiten. Diese Systeme tragen während des Betriebs mikroskopisch kleine Mengen Spezialöl direkt auf die Kettenbolzen auf. Dadurch wird ein konstanter, optimaler Reibungskoeffizient aufrechterhalten, wodurch Quietschen praktisch eliminiert wird, ohne dass das Risiko einer Produktverunreinigung durch überschüssiges tropfendes Fett besteht.
Materialdämpfungsstrategien
Manchmal ist die Spur selbst nicht die primäre Geräuschquelle. Große Schutzvorrichtungen aus Blech, Gehäuse von Antriebseinheiten und Auffangwannen fangen häufig lokale Vibrationen ein und verstärken sie wie eine Trommel. Sie können diesen Effekt abmildern, indem Sie Materialdämpfungsstrategien anwenden. Kleben Sie massenbelastetes Vinyl (MLV) oder dicke akustische Dämpfungspads direkt auf die Innenflächen dieser Metallplatten. Alternativ können Sie akustische Schallwände direkt über geräuschintensiven Antriebseinheiten an der Decke aufhängen, um Luftschallwellen zu absorbieren, bevor sie die Fabrikhalle erreichen.
Integration vorausschauender Wartung zur langfristigen Kontrolle
Physische Nachrüstungen beheben bestehende Probleme, verhindern jedoch nicht den künftigen Verschleiß. Um eine ruhige, reibungslos funktionierende Anlage aufrechtzuerhalten, müssen Sie Ihre Wartungsphilosophie von einem reaktiven Ansatz auf eine proaktive, datengesteuerte Methodik umstellen.
Übergang von reaktiv zu proaktiv
In der Vergangenheit warteten Wartungsteams darauf, dass eine Komponente kaputt ging oder kaputt ging, bevor sie sie ersetzten. Heutzutage ermöglichen Sensoren für das industrielle Internet der Dinge (IIoT) und KI-gesteuerte Plattformen die kontinuierliche Überwachung des Vibrationsniveaus in Echtzeit. Durch die Anbringung kleiner drahtloser Beschleunigungsmesser an kritischen Antriebsmotoren, Getrieben und Hochspannungsgleiskurven erfassen Sie kontinuierlich Gesundheitsdaten. Diese Plattformen analysieren Grundschwingungen und zeigen sofort mikroskopische Anomalien an, Wochen bevor Menschen ein Knirschen oder Rasseln hören können.
Bewertungsmaße für Sensortechnik
Nicht alle vorausschauenden Wartungssysteme bieten den gleichen Wert. Berücksichtigen Sie bei der Bewertung der Sensortechnologie für Ihre Einrichtung zwei Hauptdimensionen:
Skalierbarkeit: Können Techniker die Sensoren auf einem älteren Gerät nachrüsten? Hängefördersystem ? Vermeiden Sie proprietäre Systeme, die eine komplette Überholung des Bedienfelds erfordern. Suchen Sie nach agnostischen Sensoren, die sich leicht an vorhandenen Halterungen befestigen lassen.
Features-to-Outcomes: Rohdatendiagramme verwirren die Mechanik. Suchen Sie nach einer Software, die komplexe Vibrationsalgorithmen in umsetzbare Wartungswarnungen im Klartext umwandelt. Das System sollte Ihr Team anweisen, „Kettenabschnitt B zu schmieren“ oder „den Spanner an Antriebseinheit 2 festzuziehen“, anstatt einfach nur eine „starke Vibration“-Warnung anzuzeigen.
Datengestütztes Vertrauen
Vorhersagetechnologie ist leistungsstark, Sie müssen jedoch datengestütztes Vertrauen in Ihrer Wartungsabteilung aufbauen. Algorithmen können gelegentlich Umgebungsvibrationen – etwa wenn ein in der Nähe befindlicher Gabelstapler eine schwere Last fallen lässt – fälschlicherweise als Gleisfehler interpretieren. Validieren Sie automatisierte Sensorwarnungen anhand manueller akustischer Prüfungen während der ersten Einführung. Dieser hybride Ansatz stellt sicher, dass Fehlalarme keine unnötigen Wartungsarbeiten nach sich ziehen oder wertvolle Arbeitsstunden verschwenden. Mit der Zeit lernt die KI Ihre spezifische Anlagenumgebung kennen und die Genauigkeit verbessert sich erheblich.
Implementierungs-Roadmap und Risikominderung
Die Durchführung von Lärmminderungsmaßnahmen erfordert eine sorgfältige logistische Planung. Eine überstürzte Installation stört die Produktion und frustriert die Bediener. Befolgen Sie eine strukturierte Implementierungs-Roadmap, um Risiken zu minimieren und einen reibungslosen Übergang sicherzustellen.
Stufenweiser Rollout
Versuchen Sie nicht, Ihre gesamte Linie gleichzeitig zu überholen. Wir empfehlen dringend eine schrittweise Rollout-Strategie. Beginnen Sie damit, die Zonen mit dem höchsten Geräuschpegel zu isolieren, die bei Ihrer Akustikprüfung ermittelt wurden. Typische Problembereiche sind enge Kurven, plötzliche Höhenunterschiede und schwere Antriebsgruppen. Führen Sie Pilot-Nachrüstungen in diesen spezifischen Abschnitten durch. Installieren Sie hier zuerst Ihre Nylonräder, automatischen Schmierstoffgeber oder Neoprenisolatoren. Messen Sie den Dezibelabfall und bewerten Sie die Leistung, bevor Sie Kapital für die Modernisierung der restlichen Anlage bereitstellen.
Ausfallzeiten verwalten
Gleisneuausrichtungen und Kettenwechsel erfordern eine Produktionsunterbrechung. Sie müssen diese Eingriffe sorgfältig planen, um die Ausgabeziele zu schützen. Planen Sie größere strukturelle Eingriffe während geplanter Feiertagsschließungen, Wochenendschichten oder natürlich auftretenden Zeiten mit geringem Volumen. Montieren Sie Komponenten nach Möglichkeit außerhalb des Standorts vor. Wenn Sie beispielsweise Trägeraufsätze gegen akustisch gedämpfte Versionen austauschen, bauen Sie diese vollständig auf, bevor Sie die Linie stoppen. Dieser modulare Ansatz verkürzt die erforderlichen Ausfallzeitfenster von Tagen auf Stunden.
Auswahl von Anbietern und Integratoren
Der Erfolg Ihres Lärmschutzprojekts hängt stark von Ihrem gewählten Integrationspartner ab. Legen Sie bei der Bewertung von Anbietern eine strikte Auswahllogik fest. Priorisieren Sie Auftragnehmer, die umfassende akustische Audits vor und nach der Installation anbieten, um ihre Ergebnisse mathematisch zu belegen. Darüber hinaus fordern Sie transparente ROI-Berechnungen. Ihr Anbieter sollte zeigen, wie sich seine technischen Lösungen durch messbare Energieeinsparungen (glattere Ketten erfordern weniger Motorstromstärke) und drastisch reduzierte Häufigkeit des Teileaustauschs amortisieren.
Abschluss
Um Lärm und Vibrationen wirksam zu reduzieren, ist ein umfassender, zweigleisiger Ansatz erforderlich. Sie können schwerwiegende akustische Probleme nicht einfach dadurch lösen, dass Sie Ihren Mitarbeitern Ohrstöpsel aushändigen. Echte operative Exzellenz erfordert physische technische Kontrollen – wie verbesserte Schienengeometrien, Nylonradintegrationen und Schwingungsisolatoren – in enger Verbindung mit fortlaufenden prädiktiven Analysen. Indem Sie die grundlegenden mechanischen Ursachen von Reibung und Resonanz bekämpfen, schützen Sie sowohl Ihre Belegschaft als auch Ihr Kapital.
Warten Sie nicht darauf, dass ein katastrophaler Laufwerksausfall zum Handeln führt. Ihr nächster Schritt sollte die Beauftragung einer unabhängigen Schwingungsanalyse oder eines Akustikaudits durch Dritte sein. Die Ermittlung dieser objektiven Basisdaten ermöglicht es Ihnen, präzise und gezielte Beschaffungsentscheidungen zu treffen und sicherzustellen, dass Ihre Hardware-Upgrades sofortige, messbare Verbesserungen in Ihrer Fabrikhalle bewirken.
FAQ
F: Wie hoch ist der akzeptable Geräuschpegel für ein Hängefördersystem?
A: OSHA schreibt einen zulässigen Expositionsgrenzwert von 90 dB(A) über eine 8-Stunden-Schicht vor. Die von der AIHA festgelegten Best Practices empfehlen jedoch dringend einen Auslösepegel von 85 dB(A). Wenn Sie Ihre Geräte unter 85 dB(A) halten, sind keine obligatorischen Gehörschutzprogramme und PSA erforderlich.
F: Kann allein der Austausch der Hängeförderkette Vibrationsprobleme lösen?
A: Eine neue Kette reduziert auf jeden Fall Spiel, Rattern und ruckartige Bewegungen. Komplexe harmonische Probleme löst es jedoch selten allein. Gleichzeitig müssen Sie gegen Spurversatz, verschlissene Antriebskettenräder und unzureichende Aufhängungsstützen vorgehen, um die Grundursachen der Vibrationen zu beseitigen.
F: Ist es kosteneffektiv, einen Einschienenbahnförderer mit prädiktiven Vibrationssensoren nachzurüsten?
A: Ja. Der Return on Investment (ROI) wird berechnet, indem die Kosten unerwarteter Ausfallzeiten, überstürzter Notfallreparaturen und zerstörter Produkte mit den relativ niedrigen Bereitstellungskosten drahtloser IoT-Sensoren verglichen werden. Die Verhinderung nur eines katastrophalen Laufwerksausfalls zahlt sich in der Regel für das gesamte Sensornetzwerk aus.
F: Wie oft sollte eine Schwingungsanalyse durchgeführt werden?
A: Regelmäßige manuelle Tests finden normalerweise vierteljährlich oder halbjährlich statt. Moderne kontinuierliche Online-Überwachung mittels fest angebrachter Sensoren liefert jedoch Echtzeitdaten. Die kontinuierliche Überwachung ist weitaus besser, da sie eine schnelle mechanische Verschlechterung erkennt, die zwischen den geplanten vierteljährlichen manuellen Audits leicht zu einem Ausfall führen kann.