O ruído e a vibração excessivos nas instalações de produção são frequentemente registados apenas como aborrecimentos de fundo para os operadores ocupados. No entanto, você deve ver esses sinais acústicos persistentes como indicadores importantes de degradação mecânica grave e possíveis responsabilidades de conformidade regulatória. Mover cargas pesadas acima da cabeça cria inerentemente atrito e ruído operacional em todo o chão de fábrica. No entanto, picos acústicos repentinos e vibrações harmônicas rítmicas normalmente indicam desalinhamento perigoso da pista, desgaste crítico de componentes ou especificações de engenharia inadequadas. Se você ignorar esses sinais físicos de alerta, inevitavelmente ocorrerá fadiga estrutural e falhas catastróficas.
Este guia abrangente se concentra em mover suas instalações de patches de manutenção reativa para mitigação acústica e estrutural estruturada. Exploraremos como você pode equilibrar efetivamente as intervenções iniciais de engenharia com a estabilidade operacional de longo prazo. Você aprenderá a implementar soluções permanentes baseadas em dados, em vez de depender de soluções superficiais e temporárias para manter suas instalações funcionando com segurança e eficiência.
Principais conclusões
Causa raiz primeiro: vibração e ruído geralmente resultam de desgaste Elos da corrente transportadora aérea , esteiras desalinhadas ou lubrificação inadequada, não apenas cargas pesadas.
Engenharia em vez de EPI: A mitigação permanente do ruído depende de atualizações de componentes (por exemplo, rodas de náilon, isoladores) em vez de apenas mascarar o problema com proteção auditiva.
Poder Preditivo: A mitigação moderna combina atualizações físicas com sensores de análise de vibração para detectar anomalias antes que elas causem falhas audíveis.
Nuance do sistema: As soluções diferem muito dependendo se a instalação executa uma configuração de viga I para serviços pesados ou uma configuração mais leve Transportador de esteira fechado.
O custo comercial do ruído e vibração não controlados do transportador
A poluição sonora industrial vai muito além do desconforto dos trabalhadores. Isso afeta diretamente seus resultados financeiros, situação legal e confiabilidade do equipamento. Compreender estes custos ocultos ajuda a justificar as despesas de capital necessárias para melhorias acústicas e estruturais.
Conformidade e Higiene Industrial
Os órgãos reguladores monitoram rigorosamente os níveis de ruído industrial para proteger a audição dos trabalhadores. A Administração de Segurança e Saúde Ocupacional (OSHA) impõe um Limite de Exposição Permissível (PEL) de 90 dB(A) em uma média ponderada no tempo (TWA) de 8 horas. No entanto, a American Industrial Hygiene Association (AIHA) recomenda fortemente um nível de ação mais conservador de 85 dB(A). Quando um ocupado O Sistema de Transporte Aéreo empurra o ruído das instalações além desses limites, os gerentes devem exigir equipamentos de proteção individual (EPI) e implementar programas de conservação auditiva. Depender apenas de protetores de ouvido transfere a carga para o trabalhador. A higiene industrial adequada exige controles de engenharia na fonte para eliminar fisicamente o perigo.
Fadiga Mecânica e Vida Útil dos Ativos
O ruído audível geralmente representa energia desperdiçada que se manifesta como vibração. A vibração harmônica contínua acelera microfraturas em suportes estruturais, suportes e juntas de suporte de carga. Ao longo de meses de operação constante, essas pequenas fraturas se expandem. Eles degradam as unidades de acionamento prematuramente, desalinham as rodas dentadas e comprometem a integridade estrutural das treliças do telhado de suas instalações. Ao permitir que vibrações severas persistam, você reduz inadvertidamente a vida útil funcional de todos os ativos mecânicos conectados no chão de fábrica.
Critérios de sucesso para mitigação
Um projecto de mitigação bem sucedido requer objectivos claros e mensuráveis. Você não pode simplesmente almejar operações “mais silenciosas”. Em vez disso, estabeleça métricas rígidas antes de iniciar qualquer modernização. Recomendamos segmentar três critérios específicos:
Redução Acústica: Redução do ruído ambiente operacional para consistentemente abaixo de 85 dB(A) para eliminar requisitos rigorosos de EPI.
Tempo de atividade operacional: Alcançar uma redução mensurável em incidentes de tempo de inatividade não programados relacionados a falhas de trilhos ou unidades.
Qualidade do produto: Elimina oscilações erráticas do produto ou danos causados por transportadores vibratórios e bruscos durante curvas.
Nota cética sobre operação “silenciosa”
Embora os controles de engenharia reduzam drasticamente a pegada acústica, você deve definir expectativas realistas. Mover milhares de quilos de aço através de trilhos rígidos nunca será totalmente silencioso. A física determina algum nível de atrito e geração de som com base no peso da carga, velocidade de deslocamento e densidade do material. Evite fornecedores que prometem silêncio absoluto. Em vez disso, concentre-se em eliminar frequências prejudiciais e em trazer a saída de decibéis para faixas seguras e compatíveis.
Resumo do impacto do ruído do transportador
| Nível de exposição (dBA) |
Ação regulatória necessária |
Risco de degradação do equipamento |
Intervenção recomendada |
| Menos de 80 |
Nenhum |
Baixo |
Inspeções visuais de rotina. |
| 80 - 85 |
Monitore de perto |
Moderado |
Lubrificação e alinhamento direcionados. |
| 85 - 90 |
Conservação auditiva obrigatória |
Alto (provável fadiga por vibração) |
Retrofits de hardware e isoladores. |
| Mais de 90 |
EPI obrigatório e limites |
Grave (risco de falha iminente) |
Auditoria completa do sistema e revisão de componentes. |
Estrutura de Diagnóstico: Localizando a Fonte da Perturbação
A redução eficaz do ruído requer diagnósticos precisos. Aplicar lubrificação ou trocar peças de forma aleatória desperdiça tempo e orçamento. Você deve implantar uma estrutura de diagnóstico estruturada para identificar a origem exata das anomalias acústicas.
Inspeção Visual e Acústica
Sua primeira linha de defesa envolve uma análise manual sistemática. Percorra toda a linha durante velocidades operacionais normais. Ouça com atenção e classifique os sons específicos que você ouve. Ruídos diferentes indicam falhas mecânicas totalmente diferentes. Considere estas assinaturas acústicas comuns:
Guinchos agudos: normalmente apontam para graves problemas de atrito, geralmente resultantes de lubrificação esgotada dentro dos rolamentos do trole ou de curvas horizontais apertadas.
Moagem Profunda: Este som alarmante significa desgaste de metal com metal. Muitas vezes acontece quando os transportadores se arrastam contra as proteções estruturais ou quando os rolamentos falham completamente.
Chocalho rítmico: Tensores de corrente soltos, emendas de esteira danificadas ou suportes de suspensão desparafusados geram esse ruído distinto.
Análise de vibração (monitoramento de condição)
Os ouvidos humanos não conseguem detectar todas as frequências destrutivas. O monitoramento de condições utiliza sensores especializados para capturar espectros de vibração de linha de base. Ao analisar esses dados, os técnicos identificam frequências de falhas específicas. Cada componente rotativo gera uma assinatura vibracional única. Por exemplo, um defeito no rolamento produz um pico distinto de alta frequência em um analisador de espectro. A ressonância estrutural, por outro lado, aparece como uma onda de baixa frequência e alta amplitude. A análise avançada de vibração permite diferenciar entre um motor de acionamento com defeito e uma seção de esteira mal suportada.
Avaliação do desgaste dos componentes
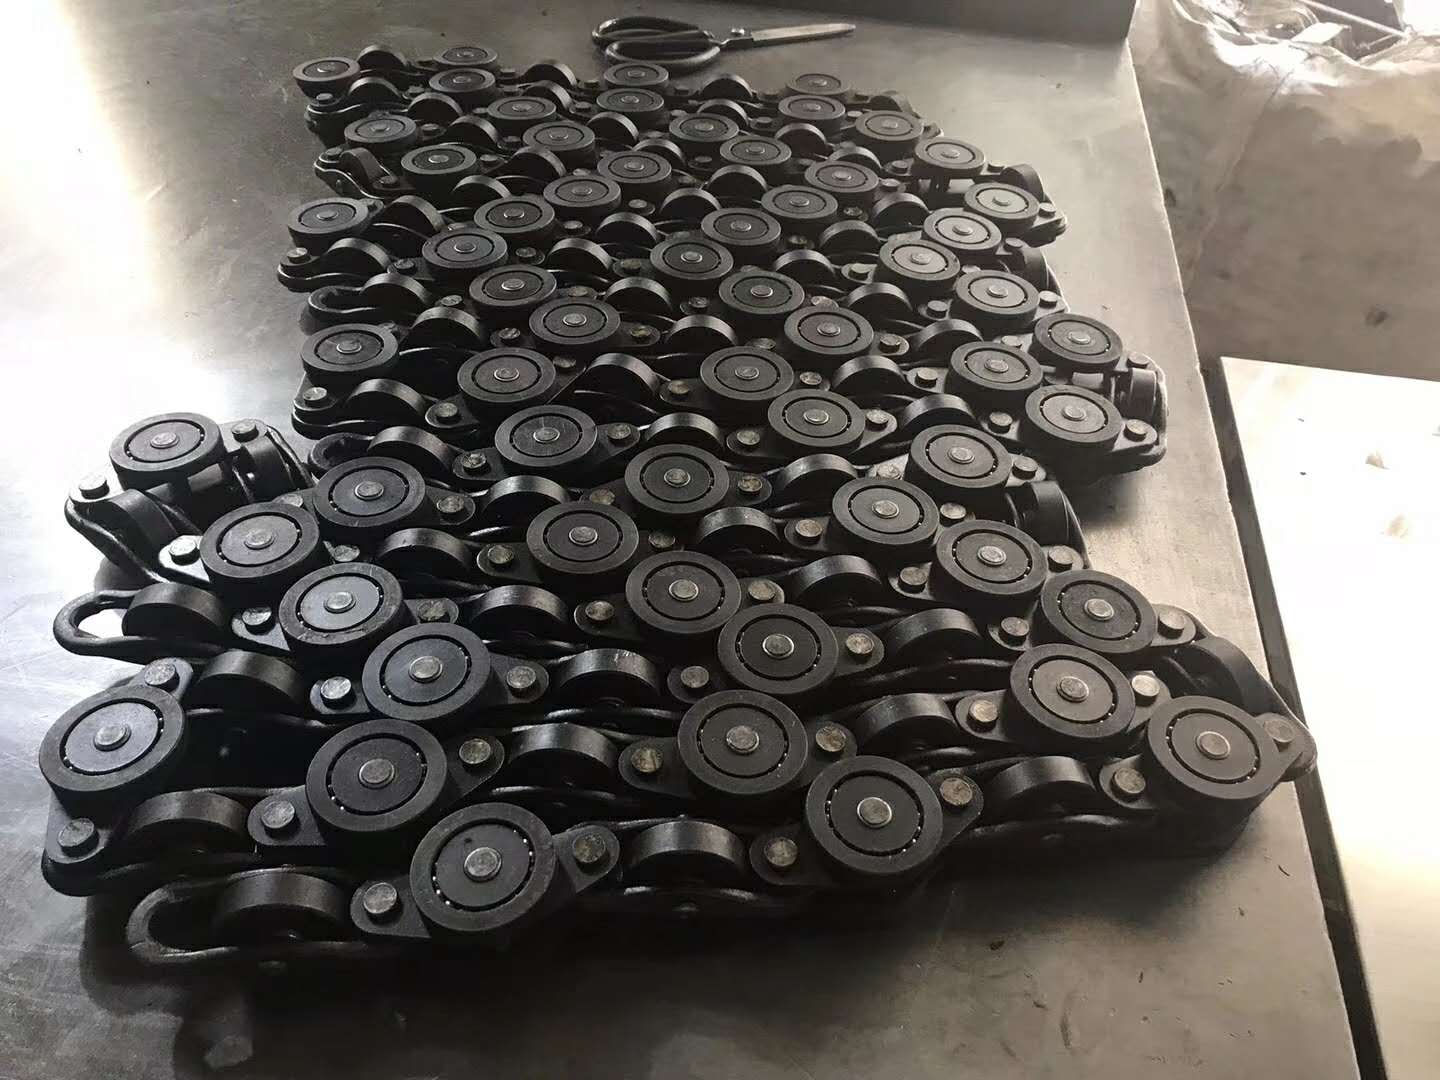
As inspeções regulares dos componentes continuam cruciais para a saúde a longo prazo. Ao inspecionar um Corrente transportadora suspensa , verifique se há passos alongados, elos laterais rachados e desgaste excessivo dos pinos. Examine as rodas dentadas em busca de dentes 'enganchados', que fazem com que a corrente se prenda e se solte violentamente, enviando ondas de choque ao longo da linha. Os métodos de diagnóstico mudam com base na sua arquitetura. Os trilhos abertos em viga I permitem fácil inspeção visual das rodas e flanges do carrinho. Em contrapartida, diagnosticar uma O Transportador de Pista Fechada exige que você confie mais em assinaturas acústicas e portas de inspeção, já que os componentes rolantes permanecem ocultos da visão direta.
Principais controles de engenharia e retrofits de hardware
Depois de identificar as causas básicas da perturbação, você deve implementar soluções físicas. Os controlos administrativos apenas atrasam o inevitável. Os principais controles de engenharia alteram diretamente as propriedades físicas do seu equipamento para eliminar a fonte do ruído.
Atualizações de componentes para impacto direto
A troca do hardware padrão por componentes acusticamente otimizados produz reduções de decibéis mais imediatas. As instalações geralmente contam com rodas de aço forjado tradicionais para maior durabilidade. No entanto, a laminação de aço sobre aço gera um ruído imenso. Considere substituir as rodas do carrinho de aço por alternativas revestidas de uretano ou de náilon sólido. Esses materiais mais macios absorvem microimpactos contra a pista, proporcionando uma queda imediata no ruído ambiente geral. Embora possam ter capacidades de carga inferiores às do aço, melhoram drasticamente o ambiente acústico.
A ressonância estrutural representa outro grande desafio. Os sistemas de trilhos aparafusados diretamente às treliças de aço do telhado transferem vibrações por toda a arquitetura do edifício. Você pode interromper esse caminho de transmissão instalando isoladores de vibração. A colocação de almofadas de montagem de borracha ou neoprene entre os suportes de suspensão e a superestrutura do edifício absorve a energia cinética. Este simples retrofit evita que a estrutura do edifício atue como um amplificador acústico gigante.
Modificações Específicas do Sistema
Diferentes arquiteturas exigem estratégias de mitigação personalizadas. Zonas de alto atrito, como mudanças complexas de elevação ou curvas com raios estreitos, geram níveis de ruído desproporcionais. Se a sua instalação executa cargas leves a médias em vigas I abertas, considere converter essas zonas turbulentas específicas para um formato de transportador de via fechada . O design tubular fechado amortece inerentemente a acústica, prendendo o som das ferragens rolantes dentro do perfil de aço.
Para configurações de loop contínuo, o gerenciamento de atrito é fundamental. Se você operar um serviço pesado transportador monotrilho para , os cronogramas de lubrificação manual geralmente ficam aquém, causando funcionamento a seco e ruídos intensos. Implemente sistemas automatizados de lubrificação por gotejamento de precisão nas unidades de acionamento. Esses sistemas aplicam quantidades microscópicas de óleo especializado diretamente nos pinos da corrente durante a operação. Isso mantém um coeficiente de atrito constante e ideal, praticamente eliminando os ruídos sem risco de contaminação do produto devido ao excesso de graxa.
Estratégias de amortecimento de materiais
Às vezes, a pista em si não é a principal fonte de ruído. Grandes proteções de segurança em chapa metálica, gabinetes de unidades de acionamento e pingadeiras geralmente captam vibrações localizadas e as amplificam como um tambor. Você pode mitigar esse efeito aplicando estratégias de amortecimento de materiais. Cole vinil carregado em massa (MLV) ou almofadas grossas de amortecimento acústico diretamente nas superfícies internas desses painéis de metal. Alternativamente, suspenda defletores acústicos no teto diretamente acima das unidades de acionamento de alto ruído para absorver as ondas sonoras transportadas pelo ar antes que elas cheguem ao chão de fábrica.
Integrando Manutenção Preditiva para Controle de Longo Prazo
As reformas físicas corrigem problemas existentes, mas não evitam desgastes futuros. Para manter uma instalação silenciosa e funcionando perfeitamente, você deve fazer a transição da sua filosofia de manutenção de uma abordagem reativa para uma metodologia proativa e orientada por dados.
Passando de reativo para proativo
Historicamente, as equipes de manutenção esperavam que um componente gritasse ou quebrasse antes de substituí-lo. Hoje, os sensores da Internet das Coisas Industriais (IIoT) e as plataformas orientadas por IA permitem monitorar continuamente os níveis de vibração em tempo real. Ao conectar pequenos acelerômetros sem fio a motores de acionamento críticos, caixas de câmbio e curvas de pista de alta tensão, você coleta dados de saúde contínuos. Essas plataformas analisam as vibrações de base e sinalizam instantaneamente anomalias microscópicas semanas antes que os humanos possam ouvir qualquer ruído ou barulho.
Dimensões de avaliação para tecnologia de sensores
Nem todos os sistemas de manutenção preditiva oferecem o mesmo valor. Ao avaliar a tecnologia de sensores para suas instalações, considere duas dimensões principais:
Escalabilidade: os técnicos podem adaptar os sensores a um sistema legado mais antigo? Sistema de transporte aéreo ? Evite sistemas proprietários que exijam revisões completas do painel de controle. Procure sensores agnósticos que se encaixem facilmente nas montagens existentes.
Recursos para resultados: os gráficos de dados brutos confundem a mecânica. Procure software que traduza algoritmos de vibração complexos em alertas de manutenção acionáveis e em texto simples. O sistema deve dizer à sua equipe para “lubrificar a seção B da corrente” ou “apertar o tensor na unidade de acionamento 2”, em vez de simplesmente emitir um aviso de “alta vibração”.
Confiança baseada em dados
A tecnologia preditiva é poderosa, mas você deve construir confiança baseada em dados dentro do seu departamento de manutenção. Os algoritmos podem ocasionalmente interpretar mal as vibrações ambientais – como uma empilhadeira próxima deixando cair uma carga pesada – como uma falha na via. Valide alertas automatizados de sensores em relação a auditorias acústicas manuais durante a implementação inicial. Essa abordagem híbrida garante que falsos positivos não conduzam a tarefas de manutenção desnecessárias nem desperdicem horas de trabalho valiosas. Com o tempo, a IA aprende o ambiente específico da sua instalação e a precisão melhora significativamente.
Roteiro de implementação e mitigação de riscos
A execução de atualizações de redução de ruído requer um planejamento logístico cuidadoso. Apressar uma instalação interrompe a produção e frustra os operadores. Siga um roteiro de implementação estruturado para minimizar riscos e garantir uma transição tranquila.
Implementação em fases
Não tente revisar toda a sua linha simultaneamente. Recomendamos fortemente uma estratégia de implementação em fases. Comece isolando as zonas de maior ruído identificadas durante sua auditoria acústica. As áreas problemáticas típicas incluem curvas estreitas, quedas repentinas de elevação e agrupamentos pesados de unidades de acionamento. Execute retrofits piloto nessas seções específicas. Instale primeiro suas rodas de náilon, lubrificadores automatizados ou isoladores de neoprene aqui. Meça a queda de decibéis e avalie o desempenho antes de comprometer capital para atualizar o restante da instalação.
Gerenciando o tempo de inatividade
Os realinhamentos de pista e as substituições de cadeia exigem o encerramento da produção. Você deve planejar essas intervenções meticulosamente para proteger as metas de produção. Programe grandes intervenções estruturais durante paralisações planejadas de feriados, turnos de fim de semana ou períodos de baixo volume que ocorrem naturalmente. Pré-monte os componentes fora do local sempre que possível. Por exemplo, se você estiver trocando acessórios de transporte por versões com amortecimento acústico, construa-os inteiramente antes de parar a linha. Essa abordagem modular reduz as janelas de tempo de inatividade necessárias de dias para horas.
Seleção de fornecedor e integrador
O sucesso do seu projeto de mitigação de ruído depende muito do parceiro de integração escolhido. Descreva uma lógica estrita de seleção ao avaliar fornecedores. Priorize os empreiteiros que oferecem auditorias acústicas abrangentes de pré-instalação e pós-instalação para comprovar matematicamente seus resultados. Além disso, exija cálculos transparentes de ROI. Seu fornecedor deve demonstrar como suas soluções projetadas se pagam por meio de economias de energia mensuráveis (correntes mais suaves exigem menos amperagem do motor) e frequências de substituição de peças drasticamente reduzidas.
Conclusão
A redução eficaz do ruído e da vibração requer uma abordagem abrangente e dupla. Você não pode resolver problemas acústicos graves simplesmente distribuindo protetores de ouvido para sua equipe. A verdadeira excelência operacional exige controles de engenharia física – como geometrias de pista atualizadas, integrações de rodas de náilon e isoladores de vibração – combinados estreitamente com análises preditivas contínuas. Ao atacar as causas mecânicas do atrito e da ressonância, você protege tanto sua força de trabalho quanto seus ativos de capital.
Não espere por uma falha catastrófica na unidade para solicitar uma ação. Seu próximo passo deve ser comissionar uma análise de vibração ou auditoria acústica independente e terceirizada. O estabelecimento desses dados de linha de base objetivos permite que você tome decisões de aquisição precisas e altamente direcionadas, garantindo que suas atualizações de hardware proporcionem melhorias imediatas e mensuráveis em seu chão de fábrica.
Perguntas frequentes
P: Qual é o nível de ruído aceitável para um sistema de transporte aéreo?
R: A OSHA exige um Limite de Exposição Permissível de 90 dB(A) durante um turno de 8 horas. Contudo, as melhores práticas estabelecidas pela AIHA recomendam fortemente um nível de ação de 85 dB(A). Manter seu equipamento abaixo de 85 dB(A) evita a necessidade de programas obrigatórios de conservação auditiva e EPI.
P: A troca da corrente transportadora suspensa por si só pode resolver problemas de vibração?
R: Uma nova corrente certamente reduz a folga, a vibração e os movimentos bruscos. No entanto, raramente resolve problemas harmônicos complexos por si só. Você deve abordar simultaneamente o desalinhamento da esteira, as rodas dentadas desgastadas e os suportes de suspensão inadequados para eliminar as causas básicas da vibração.
P: É econômico modernizar um transportador monotrilho com sensores preditivos de vibração?
R: Sim. O retorno sobre o investimento (ROI) é calculado comparando o custo de tempo de inatividade inesperado, reparos de emergência apressados e produtos estragados com o custo relativamente baixo de implantação de sensores IoT sem fio. Evitar apenas uma falha catastrófica da unidade geralmente compensa toda a rede de sensores.
P: Com que frequência a análise de vibração deve ser realizada?
R: Os testes manuais periódicos normalmente ocorrem trimestralmente ou semestralmente. No entanto, o monitoramento on-line contínuo e moderno, usando sensores permanentemente conectados, fornece dados em tempo real. O monitoramento contínuo é muito superior, pois detecta uma rápida degradação mecânica que poderia facilmente causar uma falha entre as auditorias manuais trimestrais programadas.