Nadmierny hałas i wibracje w zakładach produkcyjnych często są jedynie irytacją tła dla zapracowanych operatorów. Należy jednak postrzegać te utrzymujące się sygnały akustyczne jako główne wskaźniki poważnej degradacji mechanicznej i potencjalnych zobowiązań w zakresie zgodności z przepisami. Przenoszenie ciężkich ładunków nad głową naturalnie powoduje tarcie i hałas podczas pracy w całej hali produkcyjnej. Jednak nagłe skoki akustyczne i rytmiczne wibracje harmoniczne zazwyczaj wskazują na niebezpieczną niewspółosiowość gąsienic, zużycie krytycznych podzespołów lub niewłaściwe specyfikacje techniczne. Jeśli zignorujesz te fizyczne sygnały ostrzegawcze, nieuchronnie nastąpi zmęczenie konstrukcji i katastrofalna awaria.
Ten kompleksowy przewodnik skupia się na przejściu Twojego obiektu od reaktywnych napraw konserwacyjnych do strukturalnych łagodzeń akustycznych i strukturalnych. Zbadamy, w jaki sposób można skutecznie zrównoważyć początkowe interwencje inżynieryjne z długoterminową stabilnością operacyjną. Nauczysz się wdrażać trwałe rozwiązania oparte na danych, zamiast polegać na powierzchownych, tymczasowych poprawkach, aby zapewnić bezpieczne i wydajne działanie Twojego obiektu.
Kluczowe dania na wynos
Pierwsza przyczyna: Wibracje i hałas zwykle wynikają ze zużycia Ogniwa łańcucha przenośnika podwieszanego , źle ustawione gąsienice lub niewystarczające smarowanie, nie tylko przy dużych ładunkach.
Inżynieria zamiast środków ochrony indywidualnej: Trwała redukcja hałasu opiera się na ulepszeniach komponentów (np. nylonowych kółkach, izolatorach), a nie tylko maskowaniu problemu za pomocą ochrony słuchu.
Moc predykcyjna: nowoczesne rozwiązania łagodzące łączą ulepszenia fizyczne z czujnikami analizy wibracji, aby wykrywać anomalie, zanim spowodują słyszalne awarie.
Niuanse systemowe: Rozwiązania różnią się znacznie w zależności od tego, czy w obiekcie zastosowano wytrzymałą konfigurację dwuteową, czy lżejszą Zamknięty przenośnik torowy.
Koszt biznesowy niekontrolowanego hałasu i wibracji przenośnika
Zanieczyszczenie hałasem przemysłowym wykracza daleko poza dyskomfort pracowników. Ma to bezpośredni wpływ na wyniki finansowe, sytuację prawną i niezawodność sprzętu. Zrozumienie tych ukrytych kosztów pomaga uzasadnić niezbędne wydatki kapitałowe na modernizację akustyczną i konstrukcyjną.
Zgodność i higiena przemysłowa
Organy regulacyjne ściśle monitorują poziom hałasu przemysłowego, aby chronić słuch pracowników. Administracja ds. Bezpieczeństwa i Higieny Pracy (OSHA) wymusza dopuszczalną wartość graniczną narażenia (PEL) wynoszącą 90 dB(A) w ciągu 8-godzinnej średniej ważonej w czasie (TWA). Jednakże Amerykańskie Stowarzyszenie Higieny Przemysłowej (AIHA) zdecydowanie zaleca bardziej konserwatywny poziom reagowania wynoszący 85 dB(A). Kiedy jestem zajęty System przenośników podwieszanych powoduje, że hałas w obiekcie przekracza te progi, menedżerowie muszą nałożyć obowiązek stosowania środków ochrony osobistej (PPE) i wdrożyć programy ochrony słuchu. Poleganie wyłącznie na zatyczkach do uszu powoduje przeniesienie ciężaru na pracownika. Właściwa higiena przemysłowa wymaga kontroli technicznych u źródła, aby fizycznie wyeliminować zagrożenie.
Zmęczenie mechaniczne i żywotność aktywów
Hałas słyszalny zwykle reprezentuje zmarnowaną energię objawiającą się wibracjami. Ciągłe wibracje harmoniczne przyspieszają powstawanie mikropęknięć w podporach konstrukcyjnych, wieszakach i złączach nośnych. W ciągu miesięcy ciągłej pracy te drobne pęknięcia powiększają się. Przedwcześnie niszczą jednostki napędowe, źle ustawiają koła łańcuchowe i naruszają integralność konstrukcyjną wiązarów dachowych obiektu. Pozwalając na utrzymywanie się silnych wibracji, nieumyślnie skracasz żywotność każdego podłączonego urządzenia mechanicznego w hali produkcyjnej.
Kryteria sukcesu w zakresie łagodzenia
Skuteczny projekt łagodzenia ryzyka wymaga jasnych i mierzalnych celów. Nie można po prostu dążyć do „cichszych” działań. Zamiast tego ustal twarde wskaźniki przed rozpoczęciem jakichkolwiek modernizacji. Zalecamy kierowanie na trzy konkretne kryteria:
Redukcja akustyczna: Obniżenie poziomu hałasu otoczenia podczas pracy do stałego poziomu poniżej 85 dB(A) w celu wyeliminowania rygorystycznych wymagań dotyczących środków ochrony indywidualnej.
Czas sprawności operacyjnej: osiągnięcie wymiernej redukcji nieplanowanych przestojów związanych z awariami torów lub napędów.
Jakość produktu: Eliminacja nieregularnego kołysania się produktu lub uszkodzeń powodowanych przez nierówne, wibrujące nośniki poruszające się po zakrętach.
Sceptyczna uwaga na temat „cichej” pracy
Chociaż techniczne środki kontroli drastycznie zmniejszają ślad akustyczny, należy ustalić realistyczne oczekiwania. Przenoszenie tysięcy funtów stali po sztywnych torach nigdy nie będzie całkowicie ciche. Fizyka określa pewien poziom tarcia i generowania dźwięku w oparciu o masę ładunku, prędkość jazdy i gęstość materiału. Unikaj dostawców obiecujących absolutną ciszę. Zamiast tego skup się na wyeliminowaniu szkodliwych częstotliwości i sprowadzeniu mocy wyjściowej w decybelach do bezpiecznych, zgodnych zakresów.
Podsumowanie wpływu hałasu przenośnika
| Poziom narażenia (dBA) |
Działania regulacyjne Wymagane |
ryzyko degradacji sprzętu |
Zalecana interwencja |
| Poniżej 80. roku życia |
Nic |
Niski |
Rutynowe kontrole wizualne. |
| 80 - 85 |
Monitoruj uważnie |
Umiarkowany |
Ukierunkowane smarowanie i wyosiowanie. |
| 85 - 90 |
Obowiązkowa ochrona słuchu |
Wysoka (prawdopodobne zmęczenie wibracjami) |
Modernizacje sprzętu i izolatory. |
| Ponad 90 |
Obowiązkowe ŚOI i limity |
Poważne (bezpośrednie ryzyko awarii) |
Pełny audyt systemu i przegląd podzespołów. |
Ramy diagnostyczne: Lokalizowanie źródła zakłócenia
Skuteczna redukcja hałasu wymaga precyzyjnej diagnostyki. Losowe smarowanie lub wymiana części marnuje czas i budżet. Aby dokładnie określić źródło anomalii akustycznych, należy wdrożyć ustrukturyzowane ramy diagnostyczne.
Kontrola wizualna i akustyczna
Twoja pierwsza linia obrony obejmuje systematyczne, ręczne przejście. Przejdź całą linię przy normalnej prędkości roboczej. Słuchaj uważnie i kategoryzuj konkretne dźwięki, które słyszysz. Różne dźwięki wskazują na zupełnie inne awarie mechaniczne. Rozważ te typowe sygnatury akustyczne:
Pisk o wysokiej częstotliwości: zazwyczaj wskazują one na poważne problemy z tarciem, zwykle wynikające z wyczerpania smaru wewnątrz łożysk wózka lub ciasnych poziomych krzywizn.
Głębokie szlifowanie: Ten alarmujący dźwięk oznacza zużycie metalu o metal. Często zdarza się to, gdy nośniki ocierają się o osłony konstrukcyjne lub gdy łożyska ulegają całkowitej awarii.
Rytmiczne grzechotanie: Luźne napinacze łańcucha, uszkodzone złącza gąsienic lub odkręcone wsporniki wieszaka generują ten wyraźny klekot.
Analiza drgań (monitorowanie stanu)
Ludzkie uszy nie są w stanie wykryć każdej niszczycielskiej częstotliwości. Monitorowanie stanu wykorzystuje wyspecjalizowane czujniki do rejestrowania podstawowych widm drgań. Analizując te dane, technicy identyfikują określone częstotliwości usterek. Każdy obracający się element generuje unikalną sygnaturę wibracyjną. Na przykład wada łożyska powoduje wyświetlenie wyraźnego szczytu o wysokiej częstotliwości w analizatorze widma. Z drugiej strony rezonans strukturalny objawia się jako fala o niskiej częstotliwości i wysokiej amplitudzie. Zaawansowana analiza drgań pozwala na rozróżnienie niesprawnego silnika napędowego od źle podpartego odcinka toru.
Ocena zużycia komponentów
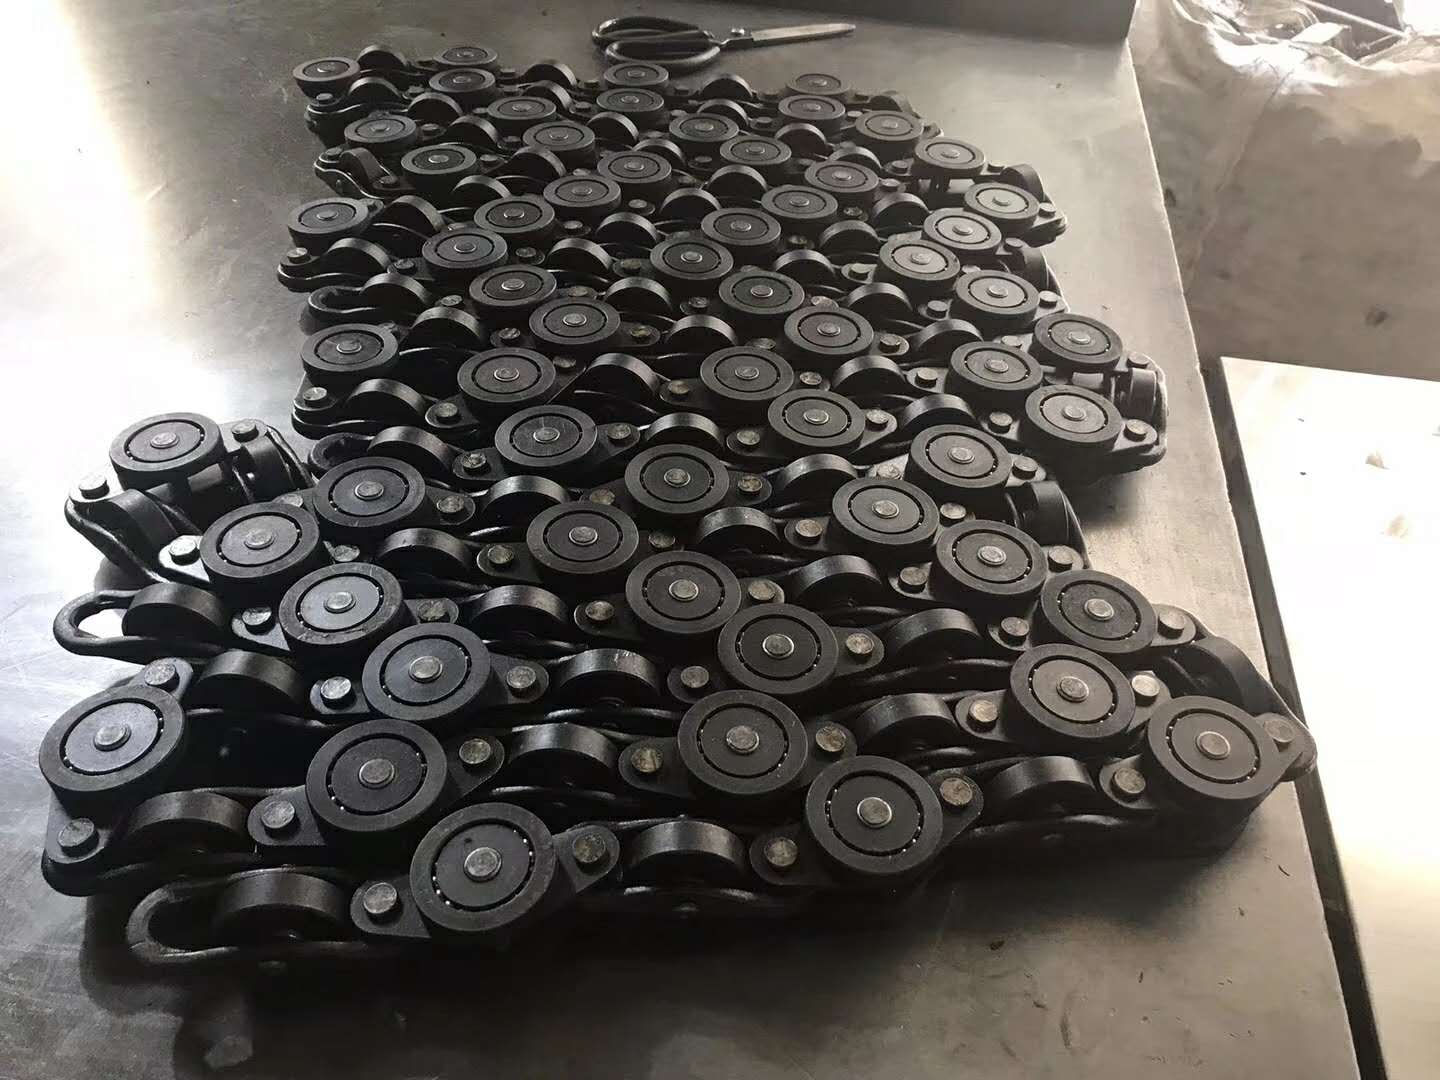
Regularne przeglądy komponentów pozostają kluczowe dla długoterminowego zdrowia. Podczas kontroli Sprawdź łańcuch przenośnika podwieszanego pod kątem wydłużonych podziałek, pękniętych ogniw bocznych i nadmiernego zużycia sworzni. Sprawdź zębatki napędowe pod kątem „zakrzywionych” zębów, które powodują gwałtowne zaczepianie i zwalnianie łańcucha, powodując falę uderzeniową wzdłuż linii. Metody diagnozowania zmieniają się w zależności od architektury. Otwarte prowadnice dwuteowe umożliwiają łatwą kontrolę wzrokową kół i kołnierzy wózka. Natomiast diagnozowanie W przypadku przenośnika z zamkniętymi gąsienicami należy w większym stopniu polegać na sygnaturach akustycznych i otworach inspekcyjnych, ponieważ elementy toczne pozostają ukryte przed bezpośrednim widokiem.
Podstawowe kontrole techniczne i modernizacje sprzętu
Po zidentyfikowaniu pierwotnych przyczyn zakłóceń należy wdrożyć rozwiązania fizyczne. Kontrole administracyjne jedynie opóźniają to, co nieuniknione. Podstawowe kontrole inżynieryjne bezpośrednio zmieniają właściwości fizyczne sprzętu, aby wyeliminować źródło hałasu.
Ulepszenia komponentów dla bezpośredniego wpływu
Zamiana standardowego sprzętu na komponenty zoptymalizowane akustycznie zapewnia natychmiastową redukcję decybeli. Aby zapewnić trwałość, obiekty często polegają na tradycyjnych kołach z kutej stali. Jednakże stal tocząca się po stali generuje ogromny hałas. Rozważ zastąpienie stalowych kół wózka kołami pokrytymi uretanem lub pełnym nylonem. Te bardziej miękkie materiały pochłaniają mikrouderzenia w gąsienicę, zapewniając natychmiastowy spadek ogólnego hałasu otoczenia. Chociaż mogą mieć niższą nośność niż stal, drastycznie poprawiają środowisko akustyczne.
Rezonans strukturalny stanowi kolejne poważne wyzwanie. Systemy bieżni przykręcane bezpośrednio do stalowych wiązarów dachowych przenoszą wibracje na całą architekturę budynku. Można zakłócić ten tor transmisji instalując wibroizolatory. Umieszczenie podkładek montażowych z gumy technicznej lub neoprenu pomiędzy wspornikami wieszaka a konstrukcją nośną budynku pochłania energię kinetyczną. Ta prosta modernizacja sprawia, że rama budynku nie działa jak gigantyczny wzmacniacz akustyczny.
Modyfikacje specyficzne dla systemu
Różne architektury wymagają dostosowanych strategii łagodzenia skutków. Strefy o dużym tarciu, takie jak złożone zmiany wysokości lub zakręty o małym promieniu, generują nieproporcjonalny poziom hałasu. Jeśli w Twoim zakładzie obsługiwane są lekkie lub średnie obciążenia na otwartych belkach dwuteowych, rozważ konwersję tych konkretnych stref turbulentnych do formatu przenośnika z zamkniętymi gąsienicami . Zamknięta konstrukcja rurowa z natury tłumi akustykę, zatrzymując dźwięk toczących się elementów wewnątrz stalowego profilu.
W przypadku konfiguracji ciągłej pętli najważniejsze jest zarządzanie tarciem. Jeśli obsługujesz przenośnik jednoszynowy do dużych obciążeń , harmonogramy ręcznego smarowania często są niewystarczające, co prowadzi do pracy na sucho i intensywnego piszczenia. Wdrożyć zautomatyzowane, precyzyjne systemy smarowania kroplowego w jednostkach napędowych. Systemy te nakładają mikroskopijne ilości specjalistycznego oleju bezpośrednio na sworznie łańcucha podczas pracy. Utrzymuje to stały, optymalny współczynnik tarcia, praktycznie eliminując piski bez ryzyka zanieczyszczenia produktu nadmiarem kapiącego smaru.
Strategie tłumienia materiałów
Czasami sam tor nie jest głównym źródłem hałasu. Duże blaszane osłony zabezpieczające, obudowy jednostek napędowych i wanienki ociekowe często wychwytują lokalne wibracje i wzmacniają je niczym bęben. Można złagodzić ten efekt, stosując strategie tłumienia materiału. Przyklej obciążony masowo winyl (MLV) lub grube podkładki tłumiące akustycznie bezpośrednio do wewnętrznych powierzchni tych metalowych paneli. Alternatywnie można zawiesić ekrany akustyczne pod sufitem bezpośrednio nad jednostkami napędowymi o wysokim poziomie hałasu, aby pochłaniać fale dźwiękowe unoszące się w powietrzu, zanim dotrą one na podłogę fabryki.
Integracja konserwacji predykcyjnej w celu zapewnienia długoterminowej kontroli
Modernizacje fizyczne rozwiązują istniejące problemy, ale nie zapobiegają przyszłemu zużyciu. Aby utrzymać cichy i sprawnie działający obiekt, należy zmienić filozofię konserwacji z podejścia reaktywnego na proaktywną metodologię opartą na danych.
Przejście z reakcji reaktywnej na proaktywną
Historycznie rzecz biorąc, zespoły konserwacyjne czekały, aż komponent zacznie krzyczeć lub pęknie, zanim go wymieniono. Obecnie czujniki Przemysłowego Internetu Rzeczy (IIoT) i platformy oparte na sztucznej inteligencji umożliwiają ciągłe monitorowanie poziomu wibracji w czasie rzeczywistym. Podłączając małe bezprzewodowe akcelerometry do krytycznych silników napędowych, skrzyń biegów i torów o wysokim napięciu, gromadzisz ciągłe dane dotyczące stanu. Platformy te analizują podstawowe wibracje i natychmiast sygnalizują mikroskopijne anomalie na kilka tygodni przed usłyszeniem przez człowieka zgrzytania lub grzechotania.
Wymiary oceny dla Sensor Tech
Nie wszystkie systemy konserwacji predykcyjnej oferują tę samą wartość. Oceniając technologię czujników dla swojego obiektu, należy wziąć pod uwagę dwa podstawowe wymiary:
Skalowalność: czy technicy mogą zamontować czujniki na starszych, starszych urządzeniach System przenośników podwieszanych ? Unikaj zastrzeżonych systemów wymagających całkowitego remontu panelu sterowania. Poszukaj czujników agnostycznych, które można łatwo zamocować na istniejących mocowaniach.
Połączenie funkcji z wynikami: Wykresy surowych danych mylą mechanikę. Poszukaj oprogramowania tłumaczącego złożone algorytmy wibracji na proste, przydatne alerty konserwacyjne. System powinien poinformować zespół o konieczności „nasmarowania odcinka łańcucha B” lub „dokręcenia napinacza na jednostce napędowej 2” zamiast po prostu wyświetlać ostrzeżenie o „wysokich wibracjach”.
Zaufanie oparte na danych
Technologia predykcyjna jest potężna, ale w dziale utrzymania ruchu konieczne jest budowanie zaufania opartego na danych. Algorytmy mogą czasami błędnie interpretować wibracje otoczenia – takie jak zrzucenie ciężkiego ładunku przez pobliski wózek widłowy – jako awarię toru. Zweryfikuj automatyczne alerty czujników przed ręcznymi audytami akustycznymi podczas pierwszego wdrożenia. To hybrydowe podejście gwarantuje, że fałszywe alarmy nie będą powodować niepotrzebnych zadań konserwacyjnych ani marnować cennych godzin pracy. Z biegiem czasu sztuczna inteligencja uczy się konkretnego środowiska obiektu, a dokładność znacznie się poprawia.
Plan wdrożenia i ograniczanie ryzyka
Wykonanie modernizacji w zakresie redukcji hałasu wymaga starannego planowania logistycznego. Pośpiech w instalacji zakłóca produkcję i frustruje operatorów. Postępuj zgodnie z ustrukturyzowanym planem wdrożenia, aby zminimalizować ryzyko i zapewnić płynne przejście.
Wdrażanie etapowe
Nie próbuj remontować całej linii jednocześnie. Zdecydowanie zalecamy strategię wdrażania etapowego. Rozpocznij od wyizolowania stref o najwyższym poziomie hałasu zidentyfikowanych podczas audytu akustycznego. Typowymi obszarami problematycznymi są ostre zakręty, nagłe spadki wysokości i ciężkie zespoły napędowe. Wykonaj pilotażowe modernizacje w tych konkretnych sekcjach. Najpierw zainstaluj tutaj nylonowe koła, automatyczne smarownice lub izolatory neoprenowe. Zmierz spadek decybeli i oceń wydajność, zanim zainwestujesz kapitał w modernizację pozostałej części obiektu.
Zarządzanie przestojami
Zmiana ustawienia gąsienic i wymiana łańcucha wymagają wstrzymania produkcji. Należy szczegółowo zaplanować te interwencje, aby chronić cele wyjściowe. Zaplanuj główne interwencje strukturalne podczas planowanych przestojów świątecznych, zmian weekendowych lub naturalnie występujących okresów niskiego wolumenu. Jeśli to możliwe, należy wstępnie zmontować komponenty poza miejscem budowy. Na przykład, jeśli wymieniasz mocowania nośników na wersje wytłumione akustycznie, zbuduj je w całości przed zatrzymaniem linii. To modułowe podejście skraca wymagane okna przestojów z dni do godzin.
Wybór dostawcy i integratora
Powodzenie projektu ograniczenia hałasu w dużej mierze zależy od wybranego partnera integracyjnego. Omów ścisłą logikę tworzenia krótkiej listy podczas oceny dostawców. Nadaj priorytet wykonawcom oferującym kompleksowe audyty akustyczne przed instalacją i po instalacji, aby matematycznie udowodnić ich wyniki. Ponadto żądaj przejrzystych obliczeń ROI. Twój dostawca powinien wykazać, w jaki sposób opracowane przez niego rozwiązania zwracają się poprzez wymierne oszczędności energii (gładsze łańcuchy wymagają mniejszego natężenia prądu silnika) i drastycznie zmniejszoną częstotliwość wymiany części.
Wniosek
Skuteczna redukcja hałasu i wibracji wymaga kompleksowego, dwutorowego podejścia. Nie da się rozwiązać poważnych problemów akustycznych, po prostu wydając pracownikom zatyczki do uszu. Prawdziwa doskonałość operacyjna wymaga fizycznych kontroli inżynieryjnych — takich jak ulepszona geometria gąsienic, integracja kół z nylonu i wibroizolatory — w ścisłym połączeniu z ciągłą analizą predykcyjną. Atakując podstawowe mechaniczne przyczyny tarcia i rezonansu, chronisz zarówno swoich pracowników, jak i aktywa kapitałowe.
Nie czekaj, aż katastrofalna awaria dysku spowoduje podjęcie działań. Następnym krokiem powinno być zlecenie niezależnej, zewnętrznej analizy drgań lub audytu akustycznego. Ustalenie tych obiektywnych danych bazowych umożliwia podejmowanie precyzyjnych, ściśle ukierunkowanych decyzji dotyczących zakupów, zapewniając, że aktualizacje sprzętu zapewnią natychmiastową, wymierną poprawę w hali produkcyjnej.
Często zadawane pytania
P: Jaki jest dopuszczalny poziom hałasu w systemie przenośników podwieszanych?
Odp.: OSHA zaleca dopuszczalny limit narażenia na poziomie 90 dB(A) podczas 8-godzinnej zmiany. Jednakże najlepsze praktyki ustalone przez AIHA zdecydowanie zalecają poziom reagowania wynoszący 85 dB(A). Utrzymywanie poziomu głośności sprzętu poniżej 85 dB(A) zapobiega konieczności stosowania obowiązkowych programów ochrony słuchu i środków ochrony indywidualnej.
P: Czy sama wymiana łańcucha przenośnika podwieszanego może rozwiązać problemy z wibracjami?
Odp.: Nowy łańcuch z pewnością zmniejsza luz, drgania i szarpanie. Jednak rzadko rozwiązuje samodzielnie złożone problemy harmoniczne. Aby wyeliminować pierwotne przyczyny wibracji, należy jednocześnie zająć się problemem niewspółosiowości gąsienic, zużytych kół napędowych i nieodpowiednich wsporników wieszaków.
P: Czy opłacalne jest wyposażenie przenośnika jednoszynowego w predykcyjne czujniki drgań?
O: Tak. Zwrot z inwestycji (ROI) oblicza się, porównując koszt nieoczekiwanych przestojów, pospiesznych napraw awaryjnych i zniszczonych produktów ze stosunkowo niskim kosztem wdrożenia bezprzewodowych czujników IoT. Zapobiegnięcie tylko jednej katastrofalnej awarii napędu zwykle opłaca się za całą sieć czujników.
P: Jak często należy przeprowadzać analizę drgań?
Odp.: Okresowe testy ręczne zwykle odbywają się co kwartał lub dwa razy w roku. Jednak nowoczesny, ciągły monitoring online za pomocą podłączonych na stałe czujników zapewnia dane w czasie rzeczywistym. Ciągłe monitorowanie jest o wiele lepsze, ponieważ wychwytuje szybką degradację mechaniczną, która może łatwo spowodować awarię pomiędzy zaplanowanymi kwartalnymi audytami ręcznymi.