Das Richtige auswählen Die Wahl eines Hängefördersystems ist eine wichtige Kapitalentscheidung für Ihr Werk. Es bestimmt den Anlagendurchsatz, die Wartungsanforderungen und die Produktionsflexibilität über Jahrzehnte hinweg. Technik- und Anlagenmanager stehen oft vor einer schwierigen Entscheidung. Sie müssen sich zwischen dem kontinuierlichen, vorhersehbaren Fluss geschlossener Gleissysteme und der asynchronen, hochflexiblen Stromführung und kostenlosen Alternativen entscheiden. Eine falsche Wahl zu treffen, hat schwerwiegende Folgen. Möglicherweise bauen Sie ein überentwickeltes Setup auf, das zu geringen Erträgen führt. Alternativ könnten Sie ein starres System installieren, das zu schwerwiegenden Produktionsengpässen führt.
Dieser Leitfaden bietet einen evidenzbasierten Rahmen, der Ihnen bei der effektiven Bewertung beider Technologien hilft. Wir prüfen die Ladekapazitäten, die Komplexität der Streckenführung und die Anforderungen an die Akkumulation, um Sie bei Ihrer endgültigen Auswahl zu unterstützen. Wenn Sie diese mechanischen und betrieblichen Unterschiede verstehen, können Sie die Technologie genau auf Ihre Fertigungsprozesse ausrichten.
Wichtige Erkenntnisse
Geschlossene Raupenfördersysteme eignen sich hervorragend für Anwendungen mit kontinuierlichem Durchfluss und geringem bis mittlerem Gewicht, bei denen der Schutz der Kette vor Umweltverschmutzungen (oder der Schutz des Produkts vor Kettenpartikeln) von entscheidender Bedeutung ist.
Power- und Free-Fördersysteme sind zwingend erforderlich, wenn die Produktion eine asynchrone Bewegung, variable Geschwindigkeiten, die Weiterleitung zu mehreren Stichleitungen oder eine Inline-Sammlung erfordert.
Der Entscheidungsfaktor: Bewerten Sie nicht allein auf der Grundlage der anfänglichen Hardwarekosten; Berücksichtigen Sie dabei die Integration speicherprogrammierbarer Steuerungen (SPS), Installationsausfallzeiten und die Kosten zukünftiger Layoutänderungen.
Die mechanische Basis: Wie jedes Hängefördersystem funktioniert
Um eine fundierte Entscheidung zu treffen, müssen Sie zunächst die Kernmechanismen jeder Option verstehen. Das physische Design Ihrer Ausrüstung bestimmt, was Ihre Einrichtung leisten kann und was nicht. Bei jedem Aufbau werden grundlegend unterschiedliche Ansätze zur Materialhandhabung verwendet.
Geschlossene Raupenförderer
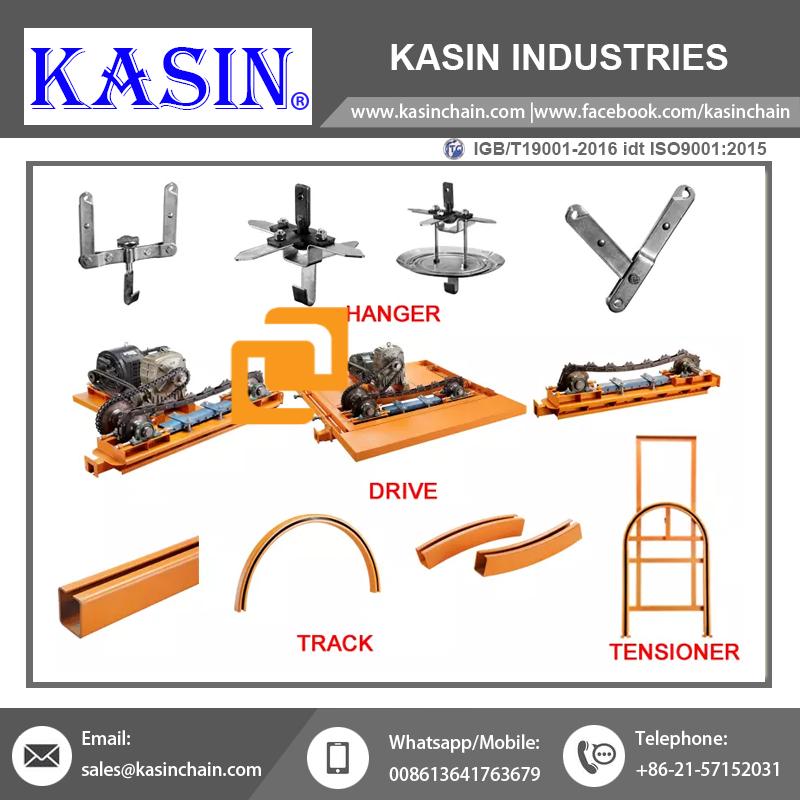
Ein Das geschlossene Raupenfördersystem basiert auf einem äußerst stromlinienförmigen, einheitlichen Design. Eine durchgehende Kette läuft in einem rohrförmigen oder individuell umschlossenen Stahlprofil. Anhänger hängen direkt an dieser Kette, um Ihre Last entlang des vorgesehenen Weges zu transportieren.
Das System funktioniert nach einem einfachen Prinzip. Die Antriebseinheit zieht die Kette und alle daran befestigten Anhänger bewegen sich im Gleichtakt. Dadurch entsteht ein höchst vorhersehbarer, kontinuierlicher Materialfluss.
Sie müssen jedoch die primäre Einschränkung berücksichtigen. Die Last bewegt sich mit einer festen, synchronisierten Geschwindigkeit. Wenn Sie ein bestimmtes Teil zur Inspektion anhalten müssen, muss die gesamte Kette angehalten werden. Alle Anhänger stoppen gleichzeitig. Diese Alles-oder-Nichts-Bewegung bedeutet, dass Sie Teile nicht puffern oder offline weiterleiten können, ohne den primären Produktionsfluss zu stoppen.
Kraft- und Freiförderer
Diese Alternative basiert auf einem speziellen zweigleisigen Design. Die Architektur trennt die treibende Kraft von den tragenden Komponenten.
Die Power-Schiene: Eine durchgehende „Power“-Kette läuft ständig in der oberen Schiene.
Das Freie Gleis: Im unteren Gleis fahren antriebslose Lastwagen selbstständig.
Mechanische Geräte, sogenannte Schubhunde, überbrücken die Lücke zwischen diesen beiden Gleisen. Diese Schubklauen greifen in die unteren Wagen ein, um sie vorwärts zu bewegen. Bei Bedarf schalten sich die Schubklauen aus. Diese mechanische Trennung bietet einen enormen betrieblichen Vorteil. Dadurch können einzelne Lasten nacheinander gestartet, gestoppt, die Spur gewechselt und akkumuliert werden. Währenddessen läuft die Hauptantriebskette in der Oberschiene ununterbrochen weiter.
Wann sollte ein geschlossenes Raupenfördersystem spezifiziert werden?
Bestimmte Fertigungsumgebungen sind perfekt auf die kontinuierliche Flussdynamik abgestimmt. Die Festlegung eines geschlossenen Schienendesigns ist sinnvoll, wenn für Ihre betrieblichen Ziele Einfachheit, konsistente Taktung und geringe Vorabinvestitionen im Vordergrund stehen. Es minimiert die mechanische Komplexität und liefert gleichzeitig zuverlässige tägliche Leistung.
Ideale Geschäftsergebnisse
Sie sollten diese Route wählen, wenn Ihr Hauptziel die Maximierung des kontinuierlichen Durchsatzes ist. Wenn jedes Produkt genau die gleichen Herstellungsschritte mit der exakt gleichen Geschwindigkeit durchläuft, verschwendet die asynchrone Weiterleitung Ressourcen. Ein geschlossener Aufbau sorgt für zuverlässige Großserienbewegungen für standardisierte Produktionsläufe.
Kontaminations- und Sicherheitskontrolle
Das geschlossene Profil bietet außergewöhnlichen Umweltschutz. Es schützt die innere Kette wirksam vor Fremdkörpern von außen. Staub, nasse Farbe und aggressive Chemikalien in der Luft können die beweglichen Teile nicht so leicht erreichen. Dies verlängert die Lebensdauer Ihrer Ketten- und Antriebskomponenten.
Umgekehrt schützt es auch Ihre Produkte. Die geschlossene Rohrkonstruktion verhindert, dass Kettenschmiermittel, Metallspäne oder angesammelte Partikel auf die darunter liegenden Lasten tropfen. Dies macht es zur bevorzugten Wahl für Sanitäranwendungen, saubere Umgebungen und hochwertige Endbearbeitungslinien, wo Oberflächenverunreinigungen das Produkt ruinieren.
Last- und Skalierbarkeitsgrenzen
Sie müssen Ihre Gewichtsanforderungen sorgfältig abwägen. Dieses Design eignet sich am besten für leichte bis mittlere Aufgaben. Die Standardkapazitäten liegen typischerweise unter 100 bis 250 Pfund pro Anhänger. Sie können Laststangen verwenden, um mehrere Anhänger zu verbinden, was die Gesamttragfähigkeit leicht erhöht.
Sie sollten dieses System jedoch meiden, wenn künftige Produktlinien schweres Heben erfordern. Die Überlastung einer geschlossenen Kette führt zu schnellem Kettenverschleiß, häufigen Blockaden und potenziell katastrophalen Ausfällen bei Höhenunterschieden.
Wartungsrealität
Anlagen profitieren von einem insgesamt geringeren Wartungsaufwand. Das System verfügt im Vergleich zu zweigleisigen Alternativen über weniger bewegliche Teile. Das geschlossene Profil reduziert von Natur aus den Verschleiß durch äußeren Schmutz. Trotzdem können Sie die Wartung nicht völlig ignorieren. Sie müssen disziplinierte automatisierte Schmierpläne implementieren und einhalten. Wenn die umschlossene Kette nicht geschmiert wird, führt dies zu übermäßiger Reibung, erhöhter Energieaufnahme und schließlich zum Bruch der Kette.
Wann sollte ein Power-and-Free-Fördersystem spezifiziert werden?
Komplexe Fertigungsprozesse erfordern Flexibilität. Wenn Ihre Produktionsschritte unterschiedlich lange dauern, wird ein kontinuierlicher Fluss zur Belastung. A Der Power-and-Free-Förderer bietet die nötige Agilität, um variable Zykluszeiten und komplexe Fabrikrouten zu bewältigen.
Ideale Geschäftsergebnisse
Sie spezifizieren diese Technologie, um Produktionsengpässe zu beseitigen. Es zeichnet sich durch die Unterstützung mehrstufiger Fertigungsumgebungen aus. Anlagen, in denen Lackierstraßen, Härtungsöfen und modulare Montagezellen betrieben werden, sind in hohem Maße auf diese Architektur angewiesen, um ihre Effizienz aufrechtzuerhalten.
Asynchrone Produktion (Der Akkumulationsvorteil)
Die Möglichkeit, Produkte in der Produktionslinie anzusammeln, verändert die Art und Weise, wie eine Anlage funktioniert. Stellen Sie sich ein Szenario vor, in dem eine Schweißstation pro Teil zwei Minuten benötigt, der anschließende Aushärteofen jedoch 30 Minuten. Eine durchgehende Kette würde Sie dazu zwingen, die gesamte Fabrik mit der langsamsten Geschwindigkeit abzulaufen.
Asynchrone Bewegung löst dieses Problem. Sie können Produkte zwischen schnellen und langsamen Herstellungsprozessen puffern. Die Wagen werden ausgekuppelt und in einer Stauzone dicht gestapelt, bevor sie in den langsamen Ofen gelangen. Sobald sie fertig sind, greifen sie wieder ein und beschleunigen zur nächsten Station. Dadurch wird verhindert, dass Verzögerungen stromaufwärts zu einer Hungersnot stromabwärts führen.
Routing und Sortieren
Die moderne Fertigung erfordert häufig eine Produktion mit hohem Mix und geringen Stückzahlen. Sie benötigen die Möglichkeit, verschiedene SKUs an bestimmte Verarbeitungskanäle weiterzuleiten. Dieses zweispurige System erledigt die automatische Sortierung mühelos. Durch die Integration speicherprogrammierbarer Steuerungen (SPS) neben Barcode- oder RFID-Tracking liest das System jeden Träger. Es öffnet automatisch Gleisweichen und leitet bestimmte Teile in Umgehungsspuren, Nacharbeitsstationen oder spezielle Montagespuren.
Hochleistungsskalierung
Beim Umgang mit massiven Industriebauteilen versagen Standardketten. Die Dual-Track-Architektur bietet außergewöhnliche Kapazität für extreme Belastungen. Typische Hochleistungsaufbauten bewältigen problemlos Gewichte von 500 Pfund bis weit über 20.000 Pfund. Das robuste Trolley-Design verteilt das massive Gewicht sicher. Diese Skalierbarkeit macht die Technologie zu einer Standardanforderung in der Automobilmontage, der Luft- und Raumfahrtfertigung und der Produktion schwerer landwirtschaftlicher Geräte.
Wichtige Bewertungsdimensionen für Ihre Entscheidungsmatrix
Die Wahl zwischen diesen beiden Technologien erfordert eine methodische Bewertung der physischen Einschränkungen und Prozessanforderungen Ihrer Einrichtung. Bevor Sie eine Spezifikation abschließen, müssen Sie mehrere Betriebsmaße abwägen.
Entscheidungsmatrix: Kontinuierlicher Fluss vs. asynchrones Routing
Bewertungskriterien
Geschlossene Raupenförderer
Kraft- und Freiförderer
Prozesszeitpunkt
Identische Zykluszeiten für alle Teile.
Variable Zykluszeiten, die eine Pufferung erfordern.
Tragfähigkeit
Leicht bis mittel (bis zu 250 Pfund pro Anhänger).
Schwere Beanspruchung (500 lbs bis 20.000+ lbs).
Raumeffizienz
Enge Wenderadien, geringe Durchfahrtshöhe.
Erfordert größere Radien und große Durchfahrtshöhe.
Kontrollsysteme
Einfacher VFD (Variable Frequency Drive).
Komplexe SPS- und Sensornetzwerke.
Durchsatz vs. Zykluszeiten: Sie müssen den kontinuierlichen Durchfluss mit fester Rate mit variablen Zykluszeiten vergleichen. Wenn jedes Teil genau die gleiche Prozesszeit benötigt, überzeugt die geschlossene Strecke durch ihre Einfachheit. Wenn die Prozesszeiten zwischen den Stationen stark variieren, ist die asynchrone Option unbedingt erforderlich.
Raumnutzung und Einschränkungen der Einrichtung: Schauen Sie an Ihre Decke. Der Platz bestimmt Ihre Möglichkeiten.
Geschlossen: Diese Systeme zeichnen sich durch engere horizontale Wenderadien aus. Sie bewältigen problemlos steile Steigungen und Gefälle auf engstem Raum.
Power & Free: Die zweigleisige Anordnung erfordert grundsätzlich mehr Durchfahrtshöhe. Darüber hinaus erfordern Schaltwerke und Schwerlastwagen deutlich größere Wenderadien. Um diese Kehren unterzubringen, benötigen Sie eine große Stellfläche.
Automatisierungs- und Steuerungssysteme (SPS): Bewerten Sie Ihre internen technischen Fähigkeiten.
Beiliegend: Die Steuerlogik bleibt minimal. Normalerweise betreiben Sie die gesamte Linie mit einem einfachen Frequenzumrichter (VFD). Sie schalten es ein, stellen die Geschwindigkeit ein und lassen es laufen.
Power & Free: Diese Setups erfordern eine ausgefeilte Automatisierung. Sie müssen fortgeschrittene SPS programmieren. Sie installieren zahlreiche optische Sensoren, pneumatische Weichen und elektrische Stopper. Behandeln Sie diese versteckten Integrationskomplexitäten frühzeitig in Ihrer Planungsphase.
Implementierungsrisiken
Der Einsatz einer groß angelegten Materialtransportinfrastruktur birgt betriebliche Risiken. Sie müssen die mit jeder Technologie verbundenen Herausforderungen bei der Bereitstellung bewerten, um Projektverzögerungen zu verhindern und langfristige Störungen abzumildern.
Installation und Inbetriebnahme
Die Installation eines kontinuierlichen Kettensystems erfolgt im Allgemeinen auf einem unkomplizierten Weg. Die leichte Schiene lässt sich relativ schnell an Standard-Dachkonstruktionen anschrauben. Im Gegensatz dazu stellen Dual-Track-Systeme enorme Herausforderungen bei der Installation dar. Sie benötigen aufgrund ihres immensen Gewichts und der dynamischen Lastwechsel deutlich mehr Baustahlunterstützung (Header Steel). Die Ausrichtungsgenauigkeit muss perfekt sein, um sicherzustellen, dass die Laufkatzen reibungslos über Gleisweichen fahren. Darüber hinaus erhöht sich die Inbetriebnahmezeit drastisch. Ihre Steuerungsingenieure benötigen Wochen, um die Softwarelogik zu testen, Sensoren zu kalibrieren und Sicherheitsverriegelungen in den Schaltzonen zu überprüfen.
Wartung und Verschleiß
Die mechanische Komplexität steht in direktem Zusammenhang mit den Wartungsanforderungen. Ein kontinuierliches Flusssystem erfordert hauptsächlich eine Ketteninspektion und Kettenschmierung. Ein zweigleisiges System weist exponentiell mehr Verschleißpunkte auf.
Sie müssen Schubklauen, pneumatische Schalter und unabhängige Laufkatzenräder regelmäßig überprüfen. Wenn ein Gleisschalter nicht betätigt wird, kann es zum Absturz oder Entgleisen der Trolleys kommen. Geben Sie vor dem Kauf eine realistische Einschätzung Ihres Wartungspersonalbedarfs ab. Um einen reibungslosen Betrieb der Linie zu gewährleisten, benötigen Sie engagiertes Personal, das sich sowohl mit der Reparatur schwerer mechanischer Geräte als auch mit der modernen Steuerungstechnik auskennt.
Zukunftssicher
Fabriken entwickeln sich. Sie führen neue Produkte ein, ändern das Routing und erweitern Montagelinien. Das spätere Ändern einer geschlossenen Spur für den asynchronen Fluss ist nahezu unmöglich. Sie müssen es im Wesentlichen abreißen und von vorne beginnen.
Umgekehrt, a Das Power-and-Free-Fördersystem bietet außergewöhnliche Zukunftssicherheit. Da sich die Wagen unabhängig voneinander bewegen, können Sie ganz einfach neue Bearbeitungsspuren hinzufügen oder Nachbearbeitungsspuren hinzufügen. Sie installieren einfach einen neuen Gleisschalter und aktualisieren die SPS-Software, um die Akkumulationslogik zu ändern. Diese Anpassungsfähigkeit stellt sicher, dass Ihre anfängliche Infrastrukturinvestition künftige Fertigungsumstellungen mühelos unterstützt.
Abschluss
Bei der Wahl zwischen diesen beiden unterschiedlichen Technologien geht es selten darum, eine objektiv „bessere“ Maschine zu finden. Es geht ausschließlich darum, die richtige mechanische Ausrichtung für die spezifischen Lastparameter und Prozessschwankungen Ihrer Anlage zu finden.
Halten Sie Ihre Auswahllogik einfach. Wenn Ihr Fertigungsprozess linear ist, kontinuierlich läuft und leichte bis mittelschwere Teile verarbeitet, geben Sie eine geschlossene Spur an. Es liefert zuverlässige Leistung bei gleichzeitig geringer Komplexität. Wenn Ihr Prozess komplexes Routing, Inline-Puffer, Schwerlasttransport und variable Verweilzeiten erfordert, müssen Sie in die asynchronen Fähigkeiten der Dual-Track-Technologie investieren.
Ihr nächster Schritt erfordert eine sofortige Anlagenbewertung. Planen Sie Ihre voraussichtlich schwerste Ladung ein. Verfolgen Sie Ihre komplexeste Routingvariante in der Fabrikhalle. Am wichtigsten ist, dass Sie sich bezüglich der Dachlastkapazitäten Ihres Gebäudes an einen qualifizierten Statiker wenden. Wenn Sie diese Daten zunächst sichern, stellen Sie sicher, dass Sie genaue, umsetzbare Anbieterangebote einholen.
FAQ
F: Kann ein geschlossenes Raupenfördersystem so modifiziert werden, dass Produkte gesammelt werden können?
A: Nein, nicht nativ. Produkte bewegen sich kontinuierlich, da Anhänger dauerhaft an der beweglichen Kette befestigt sind. Der Versuch, mechanische Lösungen zu umgehen, beeinträchtigt die Betriebssicherheit, führt zu starkem Blockieren der Kette und führt zum sofortigen Erlöschen der Herstellergarantien.
F: Wie hoch ist die maximale Tragfähigkeit eines Power-and-Free-Förderers?
A: Die Kapazität variiert je nach Hersteller, Schienengröße und struktureller Integrität des Gebäudes. Schwerlastsysteme bewältigen jedoch regelmäßig mehr als 20.000 Pfund, indem sie die massive Last auf mehrere Laststangen und Spezialwagen verteilen.
F: Wie viel teurer ist ein Power-and-Free-System im Vergleich zu einer geschlossenen Schiene?
A: Dual-Track-Hardware und ausgefeilte SPS-Integration erfordern eine deutlich höhere Anfangsinvestition, die in der Regel 2- bis 4-mal teurer ist. Dieser Aufpreis wird jedoch schnell durch massive Steigerungen der Produktionseffizienz und die Reduzierung von Engpässen bei komplexen Linien ausgeglichen.
F: Kann ich einen Power-and-Free-Förderer in eine bestehende geschlossene Gleisfläche nachrüsten?
A: Selten. Die zweigleisige Architektur erfordert wesentlich mehr vertikale Durchfahrtshöhe für die übereinander angeordneten Gleise. Außerdem sind größere Wenderadien für Schalter und eine deutlich höhere Tragfähigkeit der Gebäudedachkonstruktion erforderlich.
Als einer der größten Hersteller von Ketten- und Antriebskomponenten auf dem chinesischen Markt sind unsere Erfahrung und Anpassungsfähigkeit beispiellos.