Choisir le bon Le système de convoyeur aérien est une décision capitale cruciale pour votre usine. Cela dicte le débit des installations, les exigences de maintenance et la flexibilité de la production pendant des décennies. Les ingénieurs et les directeurs d’usine sont souvent confrontés à un choix difficile. Ils doivent choisir entre le flux continu et prévisible de systèmes de voies fermés et l'acheminement asynchrone et très flexible de l'énergie et des alternatives gratuites. Faire le mauvais choix entraîne de lourdes conséquences. Vous pourriez créer une configuration sur-conçue produisant de mauvais rendements. Vous pouvez également installer un système rigide provoquant de graves goulots d’étranglement dans la production.
Ce guide fournit un cadre fondé sur des données probantes pour vous aider à évaluer efficacement les deux technologies. Nous examinerons les capacités de charge, la complexité du routage et les exigences d’accumulation pour guider votre sélection finale. Comprendre ces différences mécaniques et opérationnelles garantit que vous alignez précisément la technologie sur vos processus de fabrication.
Points clés à retenir
Les systèmes de convoyeurs à chenilles fermés excellent dans les applications à flux continu et de poids faible à moyen où la protection de la chaîne contre les contaminants environnementaux (ou la protection du produit contre les particules de la chaîne) est essentielle.
Les systèmes de convoyeurs électriques et libres sont obligatoires lorsque la production nécessite un mouvement asynchrone, des vitesses variables, un acheminement vers plusieurs éperons ou une accumulation en ligne.
Le facteur de décision : n'évaluez pas uniquement sur la base des coûts matériels initiaux ; prendre en compte l'intégration d'un automate programmable (PLC), les temps d'arrêt de l'installation et le coût des modifications futures de la configuration.
La référence mécanique : comment fonctionne chaque système de convoyeur aérien
Pour faire un choix éclairé, vous devez d’abord comprendre les mécanismes fondamentaux qui sous-tendent chaque option. La conception physique de votre équipement détermine ce que votre installation peut et ne peut pas réaliser. Chaque configuration utilise des approches fondamentalement différentes en matière de manutention.
Convoyeurs à chenilles fermés
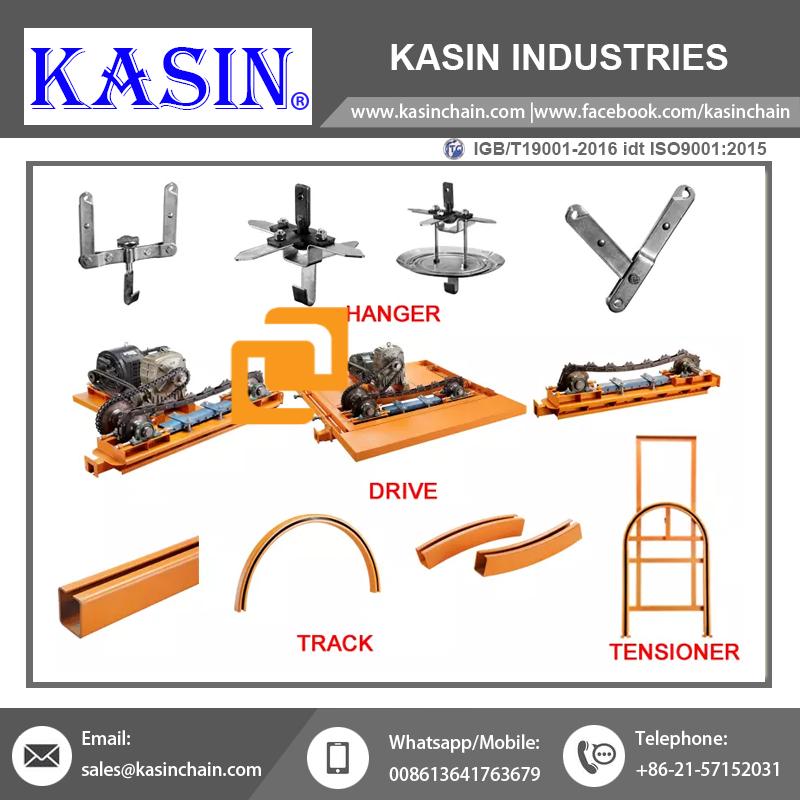
Un Le système de convoyeur à chenilles fermé repose sur une conception hautement rationalisée et unifiée. Une chaîne continue passe à l’intérieur d’un profilé en acier tubulaire ou fermé sur mesure. Les pendentifs sont suspendus directement à cette chaîne pour transporter votre charge le long du chemin désigné.
Le système fonctionne selon un principe simple. L'unité d'entraînement tire la chaîne et chaque pendentif attaché se déplace à l'unisson. Cela crée un flux de matériaux continu et hautement prévisible.
Cependant, vous devez tenir compte de sa principale limite. La charge se déplace à une vitesse fixe et synchronisée. Si vous devez arrêter une pièce spécifique pour inspection, la chaîne entière doit s’arrêter. Tous les pendentifs s'arrêtent simultanément. Ce mouvement tout ou rien signifie que vous ne pouvez pas mettre les pièces en mémoire tampon ou les acheminer hors ligne sans arrêter le flux de production primaire.
Convoyeurs électriques et gratuits
Cette alternative repose sur une conception spécialisée à double voie. L'architecture sépare la force motrice des composants porteurs.
Le Power Track : Une chaîne continue de « puissance » circule en permanence dans le rail supérieur.
La voie libre : des chariots porteurs de charges non motorisés circulent indépendamment dans la voie inférieure.
Des dispositifs mécaniques appelés chiens pousseurs comblent le fossé entre ces deux pistes. Ces chiens pousseurs engagent les chariots inférieurs pour les faire avancer. Lorsque cela est nécessaire, les chiens pousseurs se désengagent. Cette séparation mécanique offre un énorme avantage opérationnel. Il permet à des charges individuelles de démarrer, de s'arrêter, de changer de piste et de s'accumuler de manière séquentielle. Pendant ce temps, la chaîne d'entraînement principale du rail supérieur continue de fonctionner sans interruption.
Quand spécifier un système de convoyeur à chenilles fermé
Certains environnements de fabrication s’alignent parfaitement sur la dynamique des flux continus. Spécifier une conception de piste fermée est logique lorsque vos objectifs opérationnels privilégient la simplicité, un rythme cohérent et de faibles dépenses d'investissement initiales. Il minimise la complexité mécanique tout en offrant des performances quotidiennes fiables.
Résultats commerciaux idéaux
Vous devez choisir cette voie lorsque votre objectif principal est de maximiser le débit continu. Si chaque produit subit exactement les mêmes étapes de fabrication à la même vitesse, le routage asynchrone gaspille des ressources. Une configuration fermée permet un mouvement fiable et de gros volumes pour des séries de production standardisées.
Contamination et contrôle de sécurité
Le profil fermé offre une protection exceptionnelle de l’environnement. Il protège efficacement la chaîne interne des débris externes. La poussière, la peinture mouillée et les produits chimiques agressifs en suspension dans l’air ne peuvent pas facilement atteindre les pièces mobiles. Cela prolonge la durée de vie de votre chaîne et de vos composants d'entraînement.
A l’inverse, cela protège également vos produits. La conception tubulaire fermée empêche les lubrifiants de chaîne, les copeaux de métal ou les particules accumulées de couler sur les charges situées en dessous. Cela en fait un choix privilégié pour les applications sanitaires, les environnements propres et les lignes de finition de haute qualité où la contamination de la surface endommage le produit.
Limites de charge et d'évolutivité
Vous devez évaluer soigneusement vos besoins en poids. Cette conception est la mieux adaptée aux tâches légères à moyennes. Les capacités standard se situent généralement entre 100 et 250 lb par pendentif. Vous pouvez utiliser des barres de charge pour connecter plusieurs pendentifs, ce qui augmente légèrement la capacité de levage globale.
Cependant, vous devez éviter ce système si les futures gammes de produits nécessitent un levage lourd. La surcharge d'une chenille fermée provoque une usure rapide de la chaîne, des blocages fréquents et une défaillance catastrophique potentielle lors des changements d'altitude.
Réalité de la maintenance
Les installations bénéficient de demandes globales de maintenance réduites. Le système comporte moins de pièces mobiles que les alternatives à double voie. Le profil fermé réduit intrinsèquement l’usure due à la saleté externe. Malgré cela, vous ne pouvez pas ignorer complètement la maintenance. Vous devez mettre en œuvre et respecter des programmes de lubrification automatisés disciplinés. Ne pas lubrifier la chaîne fermée entraîne une friction excessive, une consommation d'énergie accrue et une éventuelle rupture de la chenille.
Quand spécifier un système de convoyeur électrique et libre
Les processus de fabrication complexes exigent de la flexibilité. Lorsque la durée de vos étapes de production varie, le flux continu devient un handicap. UN le convoyeur électrique et libre offre l'agilité nécessaire pour gérer des temps de cycle variables et des routages d'usine complexes.
Résultats commerciaux idéaux
Vous spécifiez cette technologie pour éliminer les goulots d'étranglement de la production. Il excelle dans la prise en charge des environnements de fabrication en plusieurs étapes. Les installations exploitant des lignes de peinture, des fours de durcissement et des cellules d'assemblage modulaires s'appuient largement sur cette architecture pour maintenir leur efficacité.
Production asynchrone (l'avantage de l'accumulation)
La capacité d’accumuler des produits en ligne modifie le fonctionnement d’une installation. Imaginez un scénario dans lequel une station de soudage prend deux minutes par pièce, mais le four de polymérisation ultérieur nécessite trente minutes. Une chaîne continue vous obligerait à parcourir toute l’usine à la vitesse la plus lente.
Le mouvement asynchrone résout ce problème. Vous pouvez tamponner les produits entre des processus de fabrication rapides et lents. Les chariots se désengagent et s'empilent étroitement dans une zone d'accumulation avant d'entrer dans le four lent. Une fois terminé, ils se réengagent et accélèrent vers la station suivante. Cela évite que les retards en amont ne provoquent une famine en aval.
Routage et tri
La fabrication moderne implique souvent une production diversifiée et à faible volume. Vous devez pouvoir acheminer différents SKU vers des centres de traitement spécifiques. Ce système à double piste gère le tri automatique sans effort. En intégrant des contrôleurs logiques programmables (PLC) au suivi des codes-barres ou RFID, le système lit chaque support. Il ouvre automatiquement les aiguillages de voie, dirigeant des pièces spécifiques vers des voies de contournement, des postes de reprise ou des éperons d'assemblage spécialisés.
Mise à l'échelle robuste
Lorsque vous manipulez des composants industriels massifs, les chaînes standards échouent. L'architecture à double voie offre une capacité exceptionnelle pour les charges extrêmes. Les configurations robustes typiques supportent facilement des poids allant de 500 lb à bien plus de 20 000 lb. La conception robuste du chariot répartit le poids massif en toute sécurité. Cette évolutivité fait de cette technologie une exigence standard dans l’assemblage automobile, la fabrication aérospatiale et la production d’équipements agricoles lourds.
Dimensions d'évaluation clés pour votre matrice de décision
Choisir entre ces deux technologies nécessite une évaluation méthodique des contraintes physiques et des exigences des processus de votre installation. Vous devez peser plusieurs dimensions opérationnelles avant de finaliser un cahier des charges.
Matrice de décision : flux continu ou routage asynchrone
Critères d'évaluation
Convoyeurs à chenilles fermés
Convoyeurs électriques et gratuits
Calendrier du processus
Temps de cycle identiques pour toutes les pièces.
Temps de cycle variables nécessitant une mise en mémoire tampon.
Capacité de charge
Léger à moyen (jusqu'à 250 lb par pendentif).
Robuste (500 lb à 20 000+ lb).
Efficacité spatiale
Rayons de braquage serrés, faible dégagement vertical.
Nécessite des rayons plus grands et un dégagement vertical élevé.
Systèmes de contrôle
VFD simple (entraînement à fréquence variable).
Réseaux complexes d’automates et de capteurs.
Débit et temps de cycle : vous devez comparer le débit continu à débit fixe avec des temps de cycle variables. Si chaque pièce nécessite exactement le même temps de traitement, la piste ci-jointe gagne en simplicité. Si les temps de traitement varient considérablement d’une station à l’autre, l’option asynchrone est strictement requise.
Utilisation de l’espace et contraintes d’installation : regardez votre plafond. L'espace dicte vos options.
Ci-joint : ces systèmes présentent des rayons de braquage horizontaux plus serrés. Ils gèrent facilement les pentes et les déclins abrupts dans des espaces compacts.
Puissance et liberté : la disposition à double voie nécessite intrinsèquement plus de dégagement vertical. De plus, les mécanismes de commutation et les chariots pour charges lourdes nécessitent des rayons de braquage nettement plus grands. Vous avez besoin d’une grande empreinte au sol pour accueillir ces balayages.
Systèmes d'automatisation et de contrôle (PLC) : évaluez vos capacités d'ingénierie internes.
Ci-joint : la logique de contrôle reste minimale. Vous exploitez généralement toute la ligne à l’aide d’un simple entraînement à fréquence variable (VFD). Vous l'allumez, réglez la vitesse et laissez-le fonctionner.
Puissance et gratuit : ces configurations nécessitent une automatisation sophistiquée. Vous devez programmer des automates avancés. Vous installerez de nombreux capteurs optiques, interrupteurs de voie pneumatiques et arrêts électriques. Abordez ces complexités d’intégration cachées dès le début de votre phase de planification.
Risques de mise en œuvre
Le déploiement d’infrastructures de manutention à grande échelle présente des risques opérationnels. Vous devez évaluer les défis de déploiement associés à chaque technologie pour éviter les retards dans les projets et atténuer les perturbations à long terme.
Installation et mise en service
L'installation d'un système à chaîne continue suit généralement un chemin simple. Le rail léger se boulonne relativement rapidement aux structures de toit standard. En revanche, les systèmes à double voie présentent d’énormes défis d’installation. Ils nécessitent beaucoup plus de support en acier de construction (acier de collecteur) en raison de leur poids immense et de leurs déplacements de charge dynamiques. La précision de l'alignement doit être parfaite pour garantir un transfert fluide des chariots entre les aiguillages. De plus, le temps de mise en service augmente considérablement. Vos ingénieurs de contrôle ont besoin de plusieurs semaines pour tester la logique logicielle, calibrer les capteurs et vérifier les verrouillages de sécurité dans les zones de commutation.
Entretien et usure
La complexité mécanique est directement liée aux exigences de maintenance. Un système à flux continu nécessite principalement une inspection des voies et une lubrification de la chaîne. Un système à double voie présente exponentiellement plus de points d’usure.
Vous devez inspecter régulièrement les chiens pousseurs, les interrupteurs pneumatiques et les roues indépendantes du chariot. Si un aiguillage de voie ne s'actionne pas, les chariots peuvent s'écraser ou dérailler. Fournissez une évaluation réaliste de vos besoins en personnel de maintenance avant d’acheter. Vous aurez besoin d’un personnel dédié, compétent à la fois en réparation mécanique lourde et en ingénierie de contrôle avancée, pour assurer le bon fonctionnement de la ligne.
À l’épreuve du temps
Les usines évoluent. Vous introduirez de nouveaux produits, modifierez le routage et développerez les chaînes de montage. Modifier ultérieurement une piste fermée pour un flux asynchrone est presque impossible. Vous devez essentiellement le démolir et recommencer.
A l'inverse, un Le système de convoyeur électrique et libre offre une pérennité exceptionnelle. Étant donné que les chariots se déplacent indépendamment, vous pouvez facilement ajouter de nouveaux éperons de traitement ou des voies de reprise. Il vous suffit d'installer un nouveau commutateur de voie et de mettre à jour le logiciel de l'automate pour modifier la logique d'accumulation. Cette adaptabilité garantit que votre investissement initial dans l’infrastructure prend en charge les futurs pivots de fabrication sans effort.
Conclusion
Le choix entre ces deux technologies distinctes consiste rarement à trouver une machine objectivement « meilleure ». Il s'agit entièrement de trouver l'alignement mécanique correct pour les paramètres de charge spécifiques de votre installation et les variations de processus.
Gardez votre logique de présélection simple. Si votre processus de fabrication est linéaire, s'exécute en continu et traite des pièces légères à moyennes, spécifiez une piste fermée. Il offre des performances fiables tout en maintenant une faible complexité. Si votre processus nécessite un routage complexe, une mise en mémoire tampon en ligne, un transport de charges lourdes et des temps de séjour variables, vous devez investir dans les capacités asynchrones de la technologie à double voie.
Votre prochaine étape nécessite une évaluation immédiate des installations. Cartographiez votre charge prévue la plus lourde. Suivez vos variations de routage les plus complexes en usine. Plus important encore, consultez un ingénieur en structure qualifié concernant les capacités de charge du toit de votre bâtiment. En sécurisant ces données, vous garantissez d'abord de demander des devis fournisseurs précis et exploitables.
FAQ
Q : Un système de convoyeur à chenilles fermé peut-il être modifié pour accumuler des produits ?
R : Non, pas nativement. Les produits bougent continuellement car les pendentifs s'attachent en permanence à la chaîne en mouvement. Tenter des solutions mécaniques compromet la sécurité opérationnelle, provoque de graves grippages de la chaîne et annule instantanément les garanties du fabricant.
Q : Quelle est la capacité de poids maximale d’un convoyeur électrique et libre ?
R : La capacité varie en fonction du fabricant, de la taille de la voie et de l'intégrité structurelle du bâtiment. Cependant, les systèmes robustes supportent régulièrement plus de 20 000 lb en répartissant la charge massive sur plusieurs barres de charge et chariots spécialisés.
Q : Combien coûte plus cher un système alimenté et gratuit qu’un système fermé ?
R : Le matériel double voie et l'intégration sophistiquée d'automates nécessitent un investissement initial nettement plus élevé, coûtant généralement 2 à 4 fois plus au départ. Cependant, cette prime est rapidement compensée par des gains massifs en termes d’efficacité de production et de réduction des goulots d’étranglement sur les lignes complexes.
Q : Puis-je moderniser un convoyeur électrique et gratuit dans une empreinte de voie fermée existante ?
R : Rarement. L'architecture à double voie nécessite un espace vertical nettement plus important pour les voies empilées. Cela nécessite également des rayons de braquage plus grands pour les interrupteurs et un support de charge structurel nettement plus élevé de la charpente du toit du bâtiment.
En tant que l'un des plus grands fabricants sur le marché chinois de composants de chaîne et de transmission de puissance, notre expérience et notre adaptabilité sont inégalées.