Att välja rätt överliggande transportsystem är ett avgörande kapitalbeslut för din anläggning. Det dikterar anläggningens genomströmning, underhållskrav och produktionsflexibilitet i årtionden. Ingenjörs- och fabrikschefer står ofta inför ett svårt val. De måste välja mellan det kontinuerliga, förutsägbara flödet av slutna spårsystem och den asynkrona, mycket flexibla strömförsörjningen och fria alternativ. Att göra fel val får stora konsekvenser. Du kanske bygger en överkonstruerad installation som ger dålig avkastning. Alternativt kan du installera ett stelt system som orsakar allvarliga produktionsflaskhalsar.
Den här guiden tillhandahåller ett evidensbaserat ramverk som hjälper dig att utvärdera båda teknikerna effektivt. Vi kommer att undersöka lastkapacitet, routingkomplexitet och ackumuleringskrav för att vägleda ditt slutliga val. Att förstå dessa mekaniska och operativa skillnader säkerställer att du anpassar tekniken exakt till dina tillverkningsprocesser.
Viktiga takeaways
Slutna bandtransportörsystem utmärker sig i applikationer med kontinuerligt flöde, låg till medelvikt där det är viktigt att skydda kedjan från miljöföroreningar (eller att skydda produkten från kedjepartiklar).
Kraft och fria transportörsystem är obligatoriska när produktionen kräver asynkron rörelse, variabel hastighet, dirigering till flera utlöpare eller in-line ackumulering.
Beslutsdrivrutinen: Utvärdera inte baserat enbart på initiala hårdvarukostnader; faktor i integrering av programmerbar logikstyrenhet (PLC), installationsavbrottstid och kostnaden för framtida layoutändringar.
Den mekaniska baslinjen: Hur varje överliggande transportsystem fungerar
För att göra ett välgrundat val måste du först förstå kärnmekaniken som driver varje alternativ. Den fysiska utformningen av din utrustning avgör vad din anläggning kan och inte kan uppnå. Varje installation använder fundamentalt olika tillvägagångssätt för materialhantering.
Slutna bandtransportörer
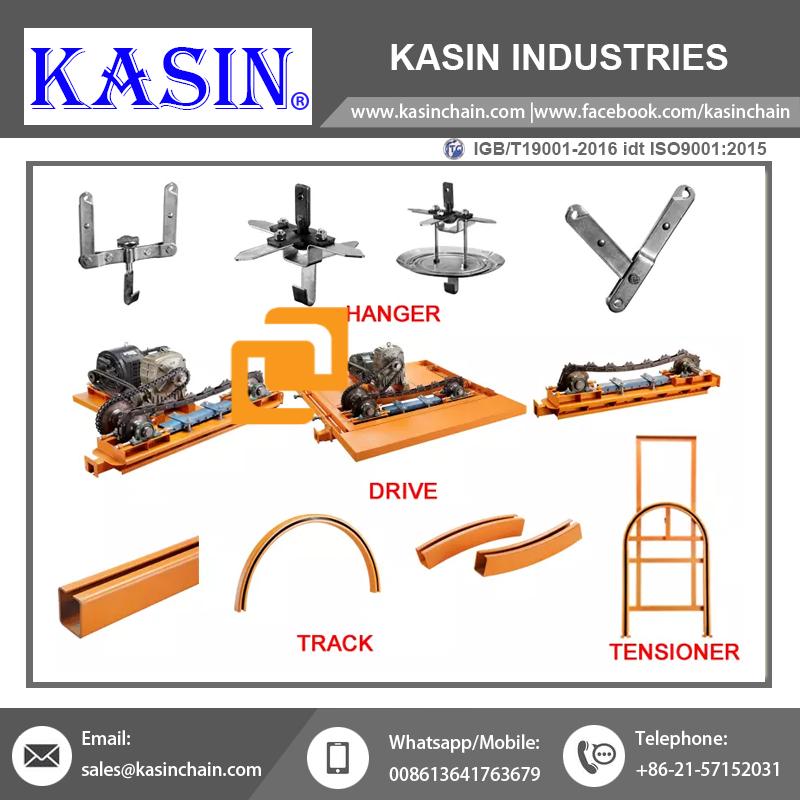
En Det slutna bandtransportörsystemet förlitar sig på en mycket strömlinjeformad, enhetlig design. En kontinuerlig kedja löper inuti en rörformad eller skräddarsydd sluten stålprofil. Hängen hänger direkt från denna kedja för att bära din last längs den avsedda vägen.
Systemet fungerar på en enkel princip. Drivenheten drar i kedjan, och varje fäst hänge rör sig unisont. Detta skapar ett mycket förutsägbart, kontinuerligt materialflöde.
Du måste dock ta hänsyn till dess primära begränsning. Lasten rör sig med en fast, synkroniserad hastighet. Om du behöver stoppa en specifik del för inspektion måste hela kedjan stanna. Alla hängen stannar samtidigt. Denna allt-eller-inget-rörelse innebär att du inte kan buffra delar eller dirigera dem offline utan att stoppa det primära produktionsflödet.
Kraft och gratis transportörer
Detta alternativ förlitar sig på en specialiserad dubbelspårsdesign. Arkitekturen skiljer drivkraften från de bärande komponenterna.
Power Track: En kontinuerlig 'power'-kedja löper konstant i det övre spåret.
Det fria spåret: Obedrivna lastbärande vagnar körs oberoende i det nedre spåret.
Mekaniska anordningar som kallas pusher dogs överbryggar gapet mellan dessa två spår. Dessa påskjutarhundar kopplar in de nedre vagnarna för att flytta dem framåt. Vid behov kopplas påskjutarhundarna ur. Denna mekaniska separation ger en enorm driftsfördel. Den tillåter individuella laster att starta, stoppa, byta spår och ackumuleras sekventiellt. Samtidigt fortsätter drivkedjan i det övre spåret att gå oavbrutet.
När ska man specificera ett slutet bandtransportörsystem
Vissa tillverkningsmiljöer är perfekt anpassade till kontinuerlig flödesdynamik. Att specificera en sluten spårdesign är vettigt när dina operativa mål prioriterar enkelhet, konsekvent takt och låga investeringar i förväg. Den minimerar mekanisk komplexitet samtidigt som den levererar tillförlitlig daglig prestanda.
Idealiska affärsresultat
Du bör välja den här vägen när ditt primära mål är att maximera kontinuerlig genomströmning. Om varje produkt genomgår exakt samma tillverkningssteg med exakt samma hastighet, slösar asynkron routing resurser. En sluten installation ger tillförlitliga rörelser i stora volymer för standardiserade produktionsserier.
Kontaminering och säkerhetskontroll
Den slutna profilen erbjuder exceptionellt miljöskydd. Det skyddar effektivt den inre kedjan från yttre skräp. Damm, våt färg och starka luftburna kemikalier kan inte lätt nå de rörliga delarna. Detta förlänger livslängden för din kedja och drivkomponenter.
Omvänt skyddar det också dina produkter. Den inneslutna rörformiga designen förhindrar att kedjesmörjmedel, metallspån eller ackumulerade partiklar droppar på lasterna nedan. Detta gör det till ett föredraget val för sanitära applikationer, rena miljöer och högkvalitativa ytbehandlingslinjer där ytföroreningar förstör produkten.
Belastnings- och skalbarhetsgränser
Du måste noggrant utvärdera dina viktkrav. Denna design är bäst lämpad för lätta till medelstora arbetsuppgifter. Standardkapaciteten ligger vanligtvis under 100 till 250 lbs per hängsmycke. Du kan använda laststänger för att koppla ihop flera hängen, vilket ökar den totala lyftkapaciteten något.
Du bör dock undvika detta system om framtida produktlinjer kommer att kräva tunga lyft. Överbelastning av ett slutet spår orsakar snabbt kedjeförslitning, frekventa stopp och potentiella katastrofala fel vid höjdförändringar.
Underhåll verklighet
Anläggningar drar nytta av lägre totala underhållskrav. Systemet har färre rörliga delar jämfört med tvåspåriga alternativ. Den inneslutna profilen minskar i sig slitage från yttre smuts. Trots detta kan du inte ignorera underhållet helt. Du måste implementera och följa disciplinerade automatiserade smörjscheman. Att misslyckas med att smörja den inneslutna kedjan leder till överdriven friktion, ökad energiförbrukning och eventuellt spårbrott.
När ska man ange ett kraft- och gratis transportsystem
Komplexa tillverkningsprocesser kräver flexibilitet. När dina produktionssteg varierar i varaktighet blir kontinuerligt flöde en skuld. A kraft och fri transportör ger den smidighet som krävs för att hantera varierande cykeltider och komplex fabriksrutt.
Idealiska affärsresultat
Du anger denna teknik för att eliminera produktionsflaskhalsar. Det utmärker sig för att stödja flerstegs tillverkningsmiljöer. Anläggningar som kör färglinjer, härdningsugnar och modulära monteringsceller förlitar sig starkt på denna arkitektur för att upprätthålla effektiviteten.
Asynkron produktion (ackumulationsfördelen)
Möjligheten att ackumulera produkter i rad förändrar hur en anläggning fungerar. Föreställ dig ett scenario där en svetsstation tar två minuter per del, men den efterföljande härdningsugnen kräver trettio minuter. En kontinuerlig kedja skulle tvinga dig att pace hela fabriken i lägsta hastighet.
Asynkron rörelse löser detta. Du kan buffra produkter mellan snabba och långsamma tillverkningsprocesser. Vagnar kopplas ur och staplas tätt ihop i en ackumuleringszon innan de går in i den långsamma ugnen. När de är klara kopplar de in sig igen och rusar upp mot nästa station. Detta förhindrar uppströmsförseningar från att orsaka nedströms svält.
Routing och sortering
Modern tillverkning innebär ofta högmix, lågvolymproduktion. Du behöver förmågan att dirigera olika SKU:er till specifika bearbetningsporrar. Detta dubbelspåriga system hanterar automatisk sortering utan ansträngning. Genom att integrera PLC (Programmable Logic Controllers) tillsammans med streckkods- eller RFID-spårning läser systemet varje bärare. Den öppnar automatiskt spårväxlar och dirigerar specifika delar till förbifartsbanor, omarbetningsstationer eller specialiserade monteringsspår.
Kraftig skalning
När du hanterar massiva industriella komponenter misslyckas standardkedjor. Dubbelspårsarkitekturen erbjuder exceptionell kapacitet för extrema belastningar. Typiska tunga inställningar hanterar lätt vikter från 500 lbs till långt över 20 000 lbs. Den robusta vagndesignen fördelar den massiva vikten säkert. Denna skalbarhet gör tekniken till ett standardkrav inom fordonsmontering, flygtillverkning och produktion av tung jordbruksutrustning.
Viktiga utvärderingsdimensioner för din beslutsmatris
Att välja mellan dessa två tekniker kräver en metodisk utvärdering av din anläggnings fysiska begränsningar och processkrav. Du måste väga flera operativa dimensioner innan du slutför en specifikation.
Beslutsmatris: Kontinuerligt flöde vs. Asynkron routing
Utvärderingskriterier
Slutna bandtransportörer
Kraft och gratis transportörer
Processtiming
Identiska cykeltider för alla delar.
Varierande cykeltider som kräver buffring.
Lastkapacitet
Lätt till medium (upp till 250 lbs per hänge).
Heavy duty (500 lbs till 20 000+ lbs).
Utrymmeseffektivitet
Snäva svängradier, lågt vertikalt spel.
Kräver större radier och högt vertikalt spel.
Styrsystem
Enkel VFD (Variable Frequency Drive).
Komplexa PLC- och sensornätverk.
Genomströmning vs. cykeltider: Du måste jämföra kontinuerligt flöde med fast hastighet mot variabla cykeltider. Om varje del kräver exakt samma processtid vinner det bifogade spåret på enkelheten. Om processtiderna varierar kraftigt mellan stationer är det asynkrona alternativet absolut nödvändigt.
Utrymmesutnyttjande och begränsningar av faciliteter: Titta upp i ditt tak. Utrymmet dikterar dina alternativ.
Medföljande: Dessa system har snävare horisontella svängradier. De klarar branta upp- och nedförsbackar lätt i kompakta utrymmen.
Kraft och gratis: Dubbelspårslayouten kräver i sig mer vertikalt spelrum. Dessutom kräver kopplingsmekanismer och tunga vagnar betydligt större svängradier. Du behöver ett stort fotavtryck för att klara dessa svep.
Automation and Control Systems (PLC): Bedöm dina interna tekniska kapaciteter.
Bifogat: Styrlogiken förblir minimal. Du använder vanligtvis hela linjen med en enkel frekvensomriktare (VFD). Du slår på den, ställer in hastigheten och låter den gå.
Kraft och gratis: Dessa inställningar kräver sofistikerad automatisering. Du måste programmera avancerade PLC:er. Du kommer att installera många optiska sensorer, pneumatiska spårväxlar och elektriska stopp. Ta itu med dessa dolda integrationskomplexiteter tidigt i din planeringsfas.
Implementeringsrisker
Utbyggnad av storskalig materialhanteringsinfrastruktur introducerar operativa risker. Du måste utvärdera implementeringsutmaningarna förknippade med varje teknik för att förhindra projektförseningar och mildra långvariga störningar.
Installation & driftsättning
Installation av ett kontinuerligt kedjesystem följer i allmänhet en enkel väg. Det lätta spåret bultar relativt snabbt fast i vanliga takkonstruktioner. Däremot innebär tvåspåriga system enorma installationsutmaningar. De kräver betydligt mer konstruktionsstål (header steel) på grund av sin enorma vikt och dynamiska lastförskjutningar. Inriktningsprecisionen måste vara perfekt för att säkerställa att vagnar överförs smidigt över spårväxlar. Dessutom ökar driftsättningstiden drastiskt. Dina kontrollingenjörer behöver veckor på sig för att testa mjukvarulogik, kalibrera sensorer och verifiera säkerhetsförreglingar över kopplingszonerna.
Underhåll och slitage
Mekanisk komplexitet korrelerar direkt med underhållskrav. Ett kontinuerligt flödessystem kräver oftast spårinspektion och kedjesmörjning. Ett dubbelspårssystem har exponentiellt fler slitpunkter.
Du måste regelbundet inspektera påskjutarhundar, pneumatiska brytare och oberoende vagnhjul. Om en spårväxel inte aktiveras kan vagnar krascha eller spåra ur. Ge en realistisk bedömning av dina krav på underhållspersonal innan du köper. Du kommer att behöva engagerad personal som är skicklig inom både tung mekanisk reparation och avancerad kontrollteknik för att hålla linjen igång smidigt.
Framtidssäkring
Fabriker utvecklas. Du kommer att introducera nya produkter, ändra routing och utöka monteringslinjer. Att modifiera ett slutet spår för asynkront flöde senare är nästan omöjligt. Du måste i princip riva den och börja om.
Omvänt, a kraft och fritt transportörsystem ger exceptionell framtidssäkring. Eftersom vagnarna rör sig oberoende kan du enkelt lägga till nya bearbetningssporrar eller omarbetningsbanor. Du installerar helt enkelt en ny spårväxel och uppdaterar PLC-mjukvaran för att ändra ackumuleringslogiken. Denna anpassningsförmåga säkerställer att din initiala infrastrukturinvestering stödjer framtida tillverkningsvängningar utan ansträngning.
Slutsats
Valet mellan dessa två distinkta teknologier handlar sällan om att hitta en objektivt 'bättre' maskin. Det handlar helt och hållet om att hitta rätt mekanisk inriktning för din anläggnings specifika belastningsparametrar och processvariationer.
Håll din kortlistningslogik enkel. Om din tillverkningsprocess är linjär, körs kontinuerligt och hanterar lätta till medelstora delar, ange ett slutet spår. Den ger pålitlig prestanda samtidigt som komplexiteten är låg. Om din process kräver komplex routing, in-line-buffring, tung lasttransport och varierande uppehållstider, måste du investera i de asynkrona funktionerna hos dubbelspårsteknologi.
Ditt nästa steg kräver omedelbar utvärdering av anläggningen. Kartlägg din tyngsta förväntade last. Spåra din mest komplexa routingvariant på fabriksgolvet. Viktigast av allt, rådgör med en kvalificerad konstruktionsingenjör angående din byggnads taklastkapacitet. Att säkra dessa data först säkerställer att du begär korrekta, handlingsbara leverantörsofferter.
FAQ
F: Kan ett slutet bandtransportörsystem modifieras för att ackumulera produkter?
A: Nej, inte inbyggt. Produkterna rör sig kontinuerligt eftersom hängen fäster permanent i den rörliga kedjan. Försök med mekaniska lösningar äventyrar driftsäkerheten, orsakar allvarlig kedjebindning och ogiltigförklarar omedelbart tillverkarens garantier.
F: Vad är den maximala viktkapaciteten för en kraft- och fritransportör?
S: Kapaciteten varierar beroende på tillverkare, spårstorlek och byggnadens strukturella integritet. Men tunga system hanterar regelbundet uppemot 20 000 lbs genom att fördela den massiva lasten över flera laststänger och specialiserade vagnar.
F: Hur mycket dyrare är ett kraft- och gratissystem jämfört med ett slutet spår?
S: Hårdvara med dubbla spår och sofistikerad PLC-integration kräver en betydligt högre initial investering, vilket vanligtvis kostar 2x till 4x mer i förväg. Denna premie kompenseras dock snabbt av massiva vinster i produktionseffektivitet och minskning av flaskhalsar på komplexa linjer.
F: Kan jag eftermontera en kraftfull och fri transportör i en befintlig sluten bana?
A: Sällan. Dubbelspårsarkitekturen kräver avsevärt mer vertikalt utrymme för de staplade spåren. Det kräver också större svängradier för växlar och betydligt högre bärande bärande stöd från byggnadens takstomme.
Som en av de största tillverkarna på den kinesiska marknaden av kedje- och kraftöverföringskomponenter är vår erfarenhet och anpassningsförmåga oöverträffad.