Selecionando o certo O sistema de transporte aéreo é uma decisão capital crítica para sua fábrica. Ele determina o rendimento das instalações, as demandas de manutenção e a flexibilidade de produção por décadas. Os gerentes de engenharia e de fábrica muitas vezes enfrentam uma escolha difícil. Eles devem decidir entre o fluxo contínuo e previsível de sistemas de trilhos fechados e o roteamento assíncrono e altamente flexível de energia e alternativas livres. Fazer a escolha errada traz consequências pesadas. Você pode construir uma configuração excessivamente projetada, gerando retornos insatisfatórios. Alternativamente, você pode instalar um sistema rígido causando graves gargalos de produção.
Este guia fornece uma estrutura baseada em evidências para ajudá-lo a avaliar ambas as tecnologias de forma eficaz. Examinaremos as capacidades de carga, a complexidade do roteamento e os requisitos de acumulação para orientar sua seleção final. A compreensão dessas diferenças mecânicas e operacionais garante que você alinhe a tecnologia com precisão aos seus processos de fabricação.
Principais conclusões
Os sistemas transportadores de esteira fechada são excelentes em aplicações de fluxo contínuo e peso baixo a médio, onde é fundamental proteger a corrente contra contaminantes ambientais (ou proteger o produto contra partículas da corrente).
Os sistemas de transporte motorizado e livre são obrigatórios quando a produção requer movimento assíncrono, velocidades variáveis, roteamento para múltiplos ramais ou acumulação em linha.
O motivador de decisão: não avaliar apenas com base nos custos iniciais de hardware; leve em consideração a integração do controlador lógico programável (PLC), o tempo de inatividade da instalação e o custo de futuras modificações de layout.
A linha de base mecânica: como funciona cada sistema de transporte aéreo
Para fazer uma escolha informada, você deve primeiro compreender a mecânica central que orienta cada opção. O design físico do seu equipamento determina o que sua instalação pode ou não alcançar. Cada configuração utiliza abordagens fundamentalmente diferentes para o manuseio de materiais.
Transportadores de via fechada
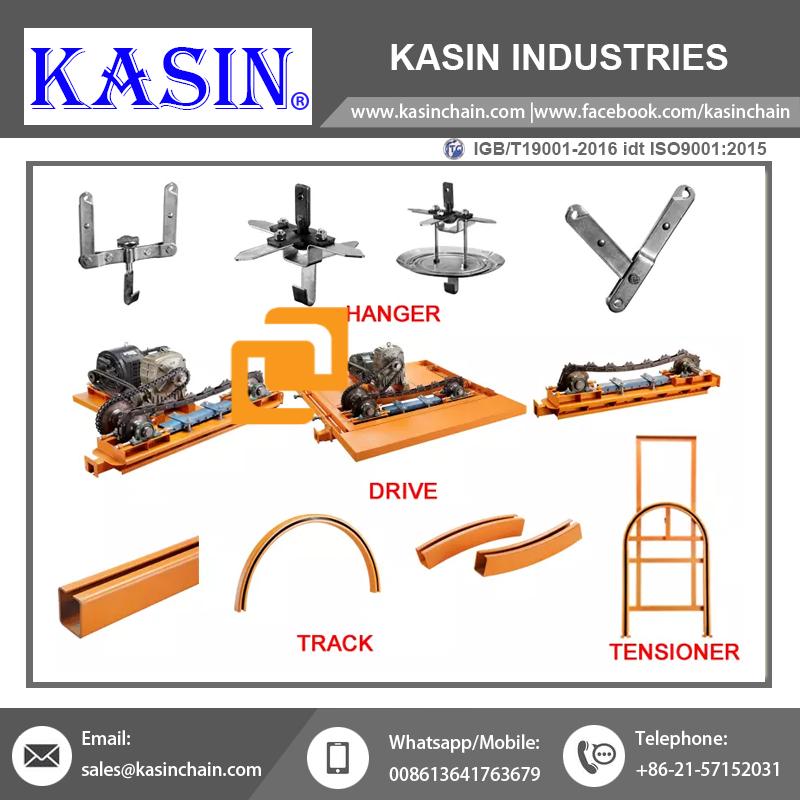
Um O sistema transportador de esteira fechada conta com um design unificado e altamente simplificado. Uma corrente contínua corre dentro de um perfil de aço tubular ou fechado personalizado. Os pingentes ficam pendurados diretamente nesta corrente para transportar sua carga ao longo do caminho designado.
O sistema funciona segundo um princípio simples. A unidade de acionamento puxa a corrente e cada pingente conectado se move em uníssono. Isso cria um fluxo contínuo e altamente previsível de materiais.
No entanto, você deve levar em conta sua limitação principal. A carga se move a uma velocidade fixa e sincronizada. Se for necessário parar uma peça específica para inspeção, toda a cadeia deverá parar. Todos os pingentes param simultaneamente. Esse movimento de tudo ou nada significa que você não pode armazenar peças em buffer ou roteá-las off-line sem interromper o fluxo de produção primário.
Transportadores de energia e gratuitos
Esta alternativa depende de um design especializado de pista dupla. A arquitetura separa a força motriz dos componentes de suporte de carga.
A Trilha de Potência: Uma cadeia de “potência” contínua corre constantemente na trilha superior.
A pista livre: carrinhos de transporte de carga sem motor funcionam de forma independente na pista inferior.
Dispositivos mecânicos chamados cães empurradores preenchem a lacuna entre essas duas pistas. Esses cães empurradores engatam os carrinhos inferiores para movê-los para frente. Quando necessário, os cães empurradores desengatam. Esta separação mecânica proporciona uma enorme vantagem operacional. Ele permite que cargas individuais iniciem, parem, troquem de faixa e se acumulem sequencialmente. Enquanto isso, a corrente de transmissão principal no trilho superior continua funcionando ininterruptamente.
Quando especificar um sistema transportador de via fechada
Certos ambientes de produção alinham-se perfeitamente com a dinâmica de fluxo contínuo. Especificar um projeto de pista fechada faz sentido quando suas metas operacionais priorizam simplicidade, ritmo consistente e baixo gasto de capital inicial. Minimiza a complexidade mecânica ao mesmo tempo que proporciona um desempenho diário fiável.
Resultados de negócios ideais
Você deve escolher esse caminho quando seu objetivo principal for maximizar o rendimento contínuo. Se cada produto passar exatamente pelas mesmas etapas de fabricação e na mesma velocidade, o roteamento assíncrono desperdiça recursos. Uma configuração fechada fornece movimentação confiável e de alto volume para execuções de produção padronizadas.
Contaminação e Controle de Segurança
O perfil fechado oferece proteção ambiental excepcional. Ele protege efetivamente a corrente interna de detritos externos. Poeira, tinta úmida e produtos químicos agressivos transportados pelo ar não conseguem alcançar facilmente as peças móveis. Isto prolonga a vida útil da sua corrente e componentes de transmissão.
Por outro lado, também protege seus produtos. O design tubular fechado evita que lubrificantes de corrente, aparas de metal ou partículas acumuladas pinguem nas cargas abaixo. Isso o torna a escolha preferida para aplicações sanitárias, ambientes limpos e linhas de acabamento de alta qualidade onde a contaminação da superfície prejudica o produto.
Limites de carga e escalabilidade
Você deve avaliar cuidadosamente seus requisitos de peso. Este design é mais adequado para tarefas leves a médias. As capacidades padrão normalmente ficam abaixo de 100 a 250 libras por pingente. Você pode utilizar barras de carga para conectar vários pendentes, o que aumenta ligeiramente a capacidade geral de elevação.
No entanto, você deve evitar esse sistema se as futuras linhas de produtos exigirem trabalho pesado. A sobrecarga em uma pista fechada causa desgaste rápido da corrente, travamentos frequentes e possíveis falhas catastróficas em mudanças de elevação.
Realidade da Manutenção
As instalações se beneficiam de menores demandas gerais de manutenção. O sistema possui menos peças móveis em comparação com alternativas de via dupla. O perfil fechado reduz inerentemente o desgaste causado pela sujeira externa. Apesar disso, você não pode ignorar totalmente a manutenção. Você deve implementar e aderir a cronogramas disciplinados de lubrificação automatizada. A falta de lubrificação da corrente fechada leva a atrito excessivo, aumento do consumo de energia e eventual ruptura da esteira.
Quando especificar um sistema de transporte Power and Free
Processos de fabricação complexos exigem flexibilidade. Quando as etapas de produção variam em duração, o fluxo contínuo se torna um problema. UM o transportador elétrico e livre fornece a agilidade necessária para gerenciar tempos de ciclo variáveis e rotas complexas de fábrica.
Resultados de negócios ideais
Você especifica esta tecnologia para eliminar gargalos de produção. Ele se destaca no suporte a ambientes de fabricação em várias etapas. Instalações que administram linhas de pintura, fornos de cura e células de montagem modulares dependem fortemente dessa arquitetura para manter a eficiência.
Produção Assíncrona (A Vantagem da Acumulação)
A capacidade de acumular produtos em linha muda a forma como uma instalação opera. Imagine um cenário onde uma estação de soldagem leva dois minutos por peça, mas o forno de cura subsequente requer trinta minutos. Uma cadeia contínua forçaria você a percorrer toda a fábrica na velocidade mais lenta.
O movimento assíncrono resolve isso. Você pode armazenar produtos entre processos de fabricação rápidos e lentos. Os carrinhos desengatam-se e empilham-se numa zona de acumulação antes de entrarem no forno lento. Depois de terminar, eles se reencontram e aceleram em direção à próxima estação. Isso evita que atrasos upstream causem fome downstream.
Roteamento e classificação
A fabricação moderna geralmente envolve produção de alto mix e baixo volume. Você precisa da capacidade de rotear diferentes SKUs para estímulos de processamento específicos. Este sistema de trilha dupla realiza a classificação automática sem esforço. Ao integrar Controladores Lógicos Programáveis (CLPs) junto com código de barras ou rastreamento RFID, o sistema lê cada portadora. Ele abre automaticamente interruptores de pista, direcionando peças específicas para pistas de desvio, estações de retrabalho ou ramais de montagem especializados.
Dimensionamento para serviços pesados
Quando você manuseia componentes industriais massivos, as correntes padrão falham. A arquitetura de pista dupla oferece capacidade excepcional para cargas extremas. Configurações típicas para serviços pesados lidam facilmente com pesos que variam de 500 libras a bem mais de 20.000 libras. O design robusto do carrinho distribui o enorme peso com segurança. Essa escalabilidade torna a tecnologia um requisito padrão na montagem automotiva, na fabricação aeroespacial e na produção de equipamentos agrícolas pesados.
Principais dimensões de avaliação para sua matriz de decisão
A escolha entre essas duas tecnologias requer uma avaliação metódica das restrições físicas e das demandas de processo de sua instalação. Você deve pesar diversas dimensões operacionais antes de finalizar uma especificação.
Matriz de Decisão: Fluxo Contínuo vs. Roteamento Assíncrono
Critérios de Avaliação
Transportadores de via fechada
Transportadores de energia e gratuitos
Tempo do processo
Tempos de ciclo idênticos para todas as peças.
Tempos de ciclo variáveis que requerem buffer.
Capacidade de carga
Leve a médio (até 250 libras por pingente).
Serviço pesado (500 libras a mais de 20.000 libras).
Eficiência Espacial
Raios de giro apertados, baixa folga vertical.
Requer raios maiores e grande folga vertical.
Sistemas de Controle
VFD simples (unidade de frequência variável).
Redes complexas de PLC e sensores.
Taxa de transferência versus tempos de ciclo: você deve comparar o fluxo contínuo de taxa fixa com tempos de ciclo variáveis. Se cada peça exigir exatamente o mesmo tempo de processo, a trilha fechada ganha em simplicidade. Se os tempos de processo variarem muito entre as estações, a opção assíncrona será estritamente necessária.
Utilização do espaço e restrições de instalações: Olhe para o teto. O espaço dita suas opções.
Fechado: Esses sistemas apresentam raios de giro horizontais mais estreitos. Eles lidam com inclinações e descidas íngremes facilmente em espaços compactos.
Power & Free: O layout de pista dupla requer inerentemente mais espaço vertical. Além disso, mecanismos de comutação e carrinhos pesados exigem raios de viragem significativamente maiores. Você precisa de uma área grande para acomodar essas varreduras.
Sistemas de Automação e Controle (PLC): Avalie suas capacidades internas de engenharia.
Incluído: a lógica de controle permanece mínima. Normalmente você opera toda a linha usando um inversor de frequência variável (VFD) simples. Você liga, define a velocidade e deixa funcionar.
Power & Free: Essas configurações exigem automação sofisticada. Você deve programar CLPs avançados. Você instalará vários sensores ópticos, interruptores pneumáticos de trilha e paradas elétricas. Aborde essas complexidades ocultas de integração logo no início da fase de planejamento.
Riscos de implementação
A implantação de infraestruturas de movimentação de materiais em grande escala introduz riscos operacionais. Você deve avaliar os desafios de implantação associados a cada tecnologia para evitar atrasos nos projetos e mitigar interrupções de longo prazo.
Instalação e comissionamento
A instalação de um sistema de corrente contínua geralmente segue um caminho simples. A esteira leve é fixada em estruturas de telhado padrão com relativa rapidez. Em contraste, os sistemas de via dupla apresentam enormes desafios de instalação. Eles exigem significativamente mais suporte de aço estrutural (aço principal) devido ao seu imenso peso e mudanças dinâmicas de carga. A precisão do alinhamento deve ser perfeita para garantir que os carrinhos sejam transferidos suavemente pelos trilhos. Além disso, o tempo de comissionamento aumenta drasticamente. Seus engenheiros de controle precisam de semanas para testar a lógica do software, calibrar sensores e verificar intertravamentos de segurança nas zonas de comutação.
Manutenção e Desgaste
A complexidade mecânica está diretamente correlacionada às demandas de manutenção. Um sistema de fluxo contínuo requer principalmente inspeção da esteira e lubrificação da corrente. Um sistema de pista dupla apresenta exponencialmente mais pontos de desgaste.
Você deve inspecionar regularmente os empurradores, os interruptores pneumáticos e as rodas independentes do carrinho. Se um interruptor de trilho não funcionar, os carrinhos podem bater ou descarrilar. Forneça uma avaliação realista de suas necessidades de pessoal de manutenção antes de comprar. Você precisará de pessoal dedicado e qualificado tanto em reparos mecânicos pesados quanto em engenharia de controles avançados para manter a linha funcionando perfeitamente.
Preparado para o futuro
As fábricas evoluem. Você apresentará novos produtos, modificará rotas e expandirá linhas de montagem. Modificar posteriormente uma trilha fechada para fluxo assíncrono é quase impossível. Você essencialmente tem que derrubá-lo e começar de novo.
Por outro lado, um o sistema de transporte elétrico e gratuito oferece excepcional proteção contra o futuro. Como os carrinhos se movem de forma independente, você pode facilmente adicionar novos ramais de processamento ou linhas de retrabalho. Basta instalar um novo track switch e atualizar o software PLC para alterar a lógica de acumulação. Essa adaptabilidade garante que seu investimento inicial em infraestrutura dê suporte a futuros pivôs de fabricação sem esforço.
Conclusão
A escolha entre essas duas tecnologias distintas raramente envolve encontrar uma máquina objetivamente “melhor”. Trata-se inteiramente de encontrar o alinhamento mecânico correto para os parâmetros de carga e variações de processo específicos da sua instalação.
Mantenha sua lógica de seleção simples. Se o seu processo de fabricação for linear, funcionar continuamente e manusear peças de serviço leve a médio, especifique uma pista fechada. Ele oferece desempenho confiável enquanto mantém a complexidade baixa. Se o seu processo exigir roteamento complexo, buffer em linha, transporte de carga pesada e tempos de permanência variáveis, você deverá investir nos recursos assíncronos da tecnologia de via dupla.
O próximo passo requer uma avaliação imediata das instalações. Mapeie sua carga prevista mais pesada. Acompanhe sua variação de roteamento mais complexa no chão de fábrica. Mais importante ainda, consulte um engenheiro estrutural qualificado sobre as capacidades de carga do telhado do seu edifício. Proteger esses dados primeiro garante que você solicite cotações de fornecedores precisas e acionáveis.
Perguntas frequentes
P: Um sistema transportador de esteira fechado pode ser modificado para acumular produtos?
R: Não, não nativamente. Os produtos se movem continuamente porque os pingentes se prendem permanentemente à corrente móvel. A tentativa de soluções alternativas mecânicas compromete a segurança operacional, causa emperramento severo da corrente e anula instantaneamente as garantias do fabricante.
P: Qual é a capacidade máxima de peso de um transportador motorizado e livre?
R: A capacidade varia de acordo com o fabricante, o tamanho da via e a integridade estrutural do edifício. No entanto, os sistemas pesados lidam regularmente com mais de 20.000 libras, distribuindo a enorme carga através de múltiplas barras de carga e carrinhos especializados.
P: Quanto mais caro é um sistema elétrico e gratuito em comparação com uma pista fechada?
R: Hardware de via dupla e integração sofisticada de PLC exigem um investimento inicial significativamente maior, normalmente custando de 2 a 4 vezes mais adiantado. No entanto, este prémio é rapidamente compensado por enormes ganhos em eficiência de produção e redução de estrangulamentos em linhas complexas.
P: Posso adaptar um transportador elétrico e livre em uma área de trilho fechada existente?
R: Raramente. A arquitetura de pista dupla requer substancialmente mais espaço vertical para as pistas empilhadas. Também exige raios de viragem maiores para os interruptores e um suporte de carga estrutural significativamente maior por parte da estrutura do telhado do edifício.
Como um dos maiores fabricantes do mercado chinês de componentes de correntes e transmissão de energia, nossa experiência e adaptabilidade são incomparáveis.