Seleccionando el derecho El sistema de transportador aéreo es una decisión de capital crítica para su planta. Dicta el rendimiento de las instalaciones, las demandas de mantenimiento y la flexibilidad de producción durante décadas. Los directores de ingeniería y de planta a menudo se enfrentan a una decisión difícil. Deben decidir entre el flujo continuo y predecible de sistemas de vías cerradas y el enrutamiento asíncrono y altamente flexible de energía y alternativas libres. Tomar la decisión equivocada conlleva graves consecuencias. Podría crear una configuración excesivamente diseñada que produzca rendimientos bajos. Alternativamente, podría instalar un sistema rígido que cause graves cuellos de botella en la producción.
Esta guía proporciona un marco basado en evidencia para ayudarlo a evaluar ambas tecnologías de manera efectiva. Examinaremos las capacidades de carga, la complejidad del enrutamiento y los requisitos de acumulación para guiar su selección final. Comprender estas diferencias mecánicas y operativas le garantiza alinear la tecnología con precisión con sus procesos de fabricación.
Conclusiones clave
Los sistemas transportadores de orugas cerrados destacan en aplicaciones de flujo continuo y peso bajo a medio donde es fundamental proteger la cadena de contaminantes ambientales (o proteger el producto de las partículas de la cadena).
Los sistemas de transporte libres y eléctricos son obligatorios cuando la producción requiere movimiento asincrónico, velocidades variables, enrutamiento a múltiples ramales o acumulación en línea.
El factor que impulsa la decisión: no evaluar basándose únicamente en los costos iniciales del hardware; tenga en cuenta la integración del controlador lógico programable (PLC), el tiempo de inactividad de la instalación y el costo de futuras modificaciones del diseño.
La línea de base mecánica: cómo funciona cada sistema de transportador aéreo
Para tomar una decisión informada, primero debe comprender los mecanismos principales que impulsan cada opción. El diseño físico de su equipo determina lo que su instalación puede y no puede lograr. Cada configuración utiliza enfoques fundamentalmente diferentes para el manejo de materiales.
Transportadores de pista cerrados
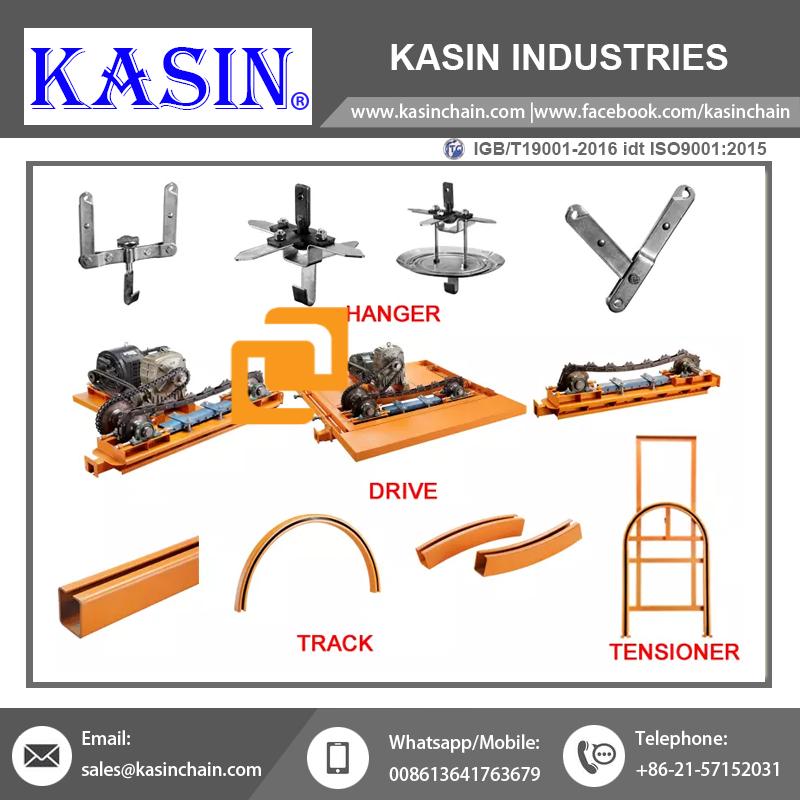
Un El sistema transportador de orugas cerrado se basa en un diseño unificado y altamente aerodinámico. Una cadena continua discurre dentro de un perfil de acero cerrado, tubular o personalizado. Los colgantes cuelgan directamente de esta cadena para transportar su carga por el camino designado.
El sistema funciona según un principio sencillo. La unidad motriz tira de la cadena y cada colgante adjunto se mueve al unísono. Esto crea un flujo continuo y altamente predecible de materiales.
Sin embargo, debe tener en cuenta su limitación principal. La carga se mueve a una velocidad fija y sincronizada. Si necesita detener una pieza específica para su inspección, debe detenerse toda la cadena. Todos los colgantes se detienen simultáneamente. Este movimiento de todo o nada significa que no se pueden almacenar piezas en un buffer ni enrutarlas fuera de línea sin detener el flujo de producción principal.
Transportadores eléctricos y libres
Esta alternativa se basa en un diseño especializado de doble vía. La arquitectura separa la fuerza motriz de los componentes que soportan la carga.
El Power Track: Una cadena 'power' continua corre constantemente en el track superior.
The Free Track: Los carros de carga sin motor circulan de forma independiente en el carril inferior.
Dispositivos mecánicos llamados perros empujadores cierran la brecha entre estas dos vías. Estos perros empujadores enganchan los carros inferiores para moverlos hacia adelante. Cuando es necesario, los perros empujadores se desconectan. Esta separación mecánica proporciona una enorme ventaja operativa. Permite que cargas individuales arranquen, se detengan, cambien de vía y se acumulen secuencialmente. Mientras tanto, la cadena de transmisión principal en el carril superior continúa funcionando ininterrumpidamente.
Cuándo especificar un sistema transportador de orugas cerrado
Ciertos entornos de fabricación se alinean perfectamente con la dinámica del flujo continuo. Especificar un diseño de pista cerrada tiene sentido cuando sus objetivos operativos priorizan la simplicidad, el ritmo constante y un bajo gasto de capital inicial. Minimiza la complejidad mecánica al tiempo que ofrece un rendimiento diario confiable.
Resultados comerciales ideales
Debe elegir esta ruta cuando su objetivo principal sea maximizar el rendimiento continuo. Si cada producto pasa exactamente por los mismos pasos de fabricación y exactamente a la misma velocidad, el enrutamiento asincrónico desperdicia recursos. Una configuración cerrada proporciona un movimiento confiable y de gran volumen para tiradas de producción estandarizadas.
Control de contaminación y seguridad
El perfil cerrado ofrece una protección medioambiental excepcional. Protege eficazmente la cadena interna de los desechos externos. El polvo, la pintura húmeda y los productos químicos agresivos transportados por el aire no pueden llegar fácilmente a las piezas móviles. Esto extiende la vida útil de la cadena y los componentes de transmisión.
Por el contrario, también protege sus productos. El diseño tubular cerrado evita que los lubricantes para cadenas, las virutas de metal o las partículas acumuladas goteen sobre las cargas que se encuentran debajo. Esto lo convierte en la opción preferida para aplicaciones sanitarias, entornos limpios y líneas de acabado de alta calidad donde la contaminación de la superficie arruina el producto.
Límites de carga y escalabilidad
Debe evaluar cuidadosamente sus requisitos de peso. Este diseño es más adecuado para tareas ligeras a medianas. Las capacidades estándar suelen ser de entre 100 y 250 libras por colgante. Puede utilizar barras de carga para conectar varios colgantes, lo que aumenta ligeramente la capacidad de elevación general.
Sin embargo, debe evitar este sistema si futuras líneas de productos requerirán un levantamiento pesado. La sobrecarga de una vía cerrada provoca un rápido desgaste de la cadena, atascos frecuentes y posibles fallas catastróficas en los cambios de elevación.
Realidad del mantenimiento
Las instalaciones se benefician de menores demandas de mantenimiento general. El sistema tiene menos piezas móviles en comparación con las alternativas de doble vía. El perfil cerrado reduce inherentemente el desgaste causado por la suciedad externa. A pesar de esto, no se puede ignorar por completo el mantenimiento. Debe implementar y cumplir con programas disciplinados de lubricación automatizada. No lubricar la cadena cerrada provoca una fricción excesiva, un mayor consumo de energía y, finalmente, la rotura de la cadena.
Cuándo especificar un sistema transportador libre y de potencia
Los procesos de fabricación complejos exigen flexibilidad. Cuando los pasos de producción varían en duración, el flujo continuo se convierte en un inconveniente. A El transportador libre y eléctrico proporciona la agilidad necesaria para gestionar tiempos de ciclo variables y rutas de fábrica complejas.
Resultados comerciales ideales
Usted especifica esta tecnología para eliminar los cuellos de botella en la producción. Se destaca en el soporte de entornos de fabricación de varios pasos. Las instalaciones que ejecutan líneas de pintura, hornos de curado y celdas de ensamblaje modular dependen en gran medida de esta arquitectura para mantener la eficiencia.
Producción asincrónica (la ventaja de la acumulación)
La capacidad de acumular productos en línea cambia el funcionamiento de una instalación. Imagine un escenario en el que una estación de soldadura tarda dos minutos por pieza, pero el horno de curado posterior requiere treinta minutos. Una cadena continua te obligaría a recorrer toda la fábrica a la velocidad más lenta.
El movimiento asincrónico resuelve esto. Puede almacenar productos entre procesos de fabricación rápidos y lentos. Los carros se desconectan y se apilan muy juntos en una zona de acumulación antes de ingresar al horno lento. Una vez terminado, se vuelven a involucrar y aceleran hacia la siguiente estación. Esto evita que los retrasos en las aguas arriba causen hambruna en las aguas abajo.
Enrutamiento y clasificación
La fabricación moderna a menudo implica una producción de bajo volumen y alta mezcla. Necesita la capacidad de enrutar diferentes SKU a impulsos de procesamiento específicos. Este sistema de doble vía gestiona la clasificación automática sin esfuerzo. Al integrar controladores lógicos programables (PLC) junto con códigos de barras o seguimiento RFID, el sistema lee cada portador. Abre automáticamente interruptores de vía, dirigiendo piezas específicas a carriles de circunvalación, estaciones de retrabajo o ramales de montaje especializados.
Escalado de servicio pesado
Cuando se manipulan componentes industriales de gran tamaño, las cadenas estándar fallan. La arquitectura de doble vía ofrece una capacidad excepcional para cargas extremas. Las configuraciones típicas de servicio pesado manejan fácilmente pesos que van desde 500 libras hasta más de 20,000 libras. El robusto diseño del carro distribuye el enorme peso de forma segura. Esta escalabilidad hace que la tecnología sea un requisito estándar en el ensamblaje de automóviles, la fabricación aeroespacial y la producción de equipos agrícolas pesados.
Dimensiones clave de evaluación para su matriz de decisiones
Elegir entre estas dos tecnologías requiere una evaluación metódica de las limitaciones físicas y las demandas del proceso de sus instalaciones. Debe sopesar varias dimensiones operativas antes de finalizar una especificación.
Matriz de decisión: flujo continuo versus enrutamiento asincrónico
Criterios de evaluación
Transportadores de pista cerrados
Transportadores eléctricos y libres
Temporización del proceso
Tiempos de ciclo idénticos para todas las piezas.
Tiempos de ciclo variables que requieren almacenamiento en búfer.
Capacidad de carga
Ligero a medio (hasta 250 libras por colgante).
Servicio pesado (de 500 libras a más de 20 000 libras).
Eficiencia espacial
Radios de giro reducidos, espacio libre vertical reducido.
Requiere radios más grandes y mayor espacio libre vertical.
Sistemas de control
VFD simple (variador de frecuencia).
Redes complejas de PLC y sensores.
Rendimiento frente a tiempos de ciclo: debe comparar el flujo continuo de tasa fija con tiempos de ciclo variables. Si cada pieza requiere exactamente el mismo tiempo de proceso, la pista cerrada gana en simplicidad. Si los tiempos de proceso varían mucho entre estaciones, la opción asíncrona es estrictamente necesaria.
Utilización del espacio y limitaciones de las instalaciones: mire hacia el techo. El espacio dicta tus opciones.
Cerrado: Estos sistemas cuentan con radios de giro horizontales más ajustados. Manejan pendientes y descensos pronunciados fácilmente en espacios compactos.
Potencia y libertad: el diseño de doble vía requiere inherentemente más espacio vertical. Además, los mecanismos de conmutación y los carros pesados exigen radios de giro mucho mayores. Necesita un espacio grande para dar cabida a estos barridos.
Sistemas de control y automatización (PLC): evalúe sus capacidades de ingeniería interna.
Adjunto: La lógica de control sigue siendo mínima. Por lo general, toda la línea se opera utilizando un simple variador de frecuencia (VFD). Lo enciendes, ajustas la velocidad y lo dejas funcionar.
Potencia y libertad: estas configuraciones exigen una automatización sofisticada. Debes programar PLC avanzados. Instalarás numerosos sensores ópticos, interruptores de vía neumáticos y topes eléctricos. Aborde estas complejidades ocultas de integración al principio de su fase de planificación.
Riesgos de implementación
La implementación de una infraestructura de manipulación de materiales a gran escala introduce riesgos operativos. Debe evaluar los desafíos de implementación asociados con cada tecnología para evitar retrasos en el proyecto y mitigar las interrupciones a largo plazo.
Instalación y puesta en servicio
La instalación de un sistema de cadena continua generalmente sigue un camino sencillo. El riel liviano se atornilla a estructuras de techo estándar con relativa rapidez. Por el contrario, los sistemas de doble vía presentan enormes desafíos de instalación. Requieren mucho más soporte de acero estructural (acero de cabecera) debido a su inmenso peso y cambios dinámicos de carga. La precisión de la alineación debe ser perfecta para garantizar que los carros se transfieran sin problemas a través de los cambios de vía. Además, el tiempo de puesta en marcha aumenta drásticamente. Sus ingenieros de control necesitan semanas para probar la lógica del software, calibrar sensores y verificar los enclavamientos de seguridad en las zonas de conmutación.
Mantenimiento y desgaste
La complejidad mecánica se correlaciona directamente con las demandas de mantenimiento. Un sistema de flujo continuo requiere principalmente inspección de vías y lubricación de cadenas. Un sistema de doble vía presenta exponencialmente más puntos de desgaste.
Es necesario inspeccionar periódicamente los perros empujadores, los interruptores neumáticos y las ruedas independientes del carro. Si un interruptor de vía no se activa, los carros pueden estrellarse o descarrilarse. Proporcione una evaluación realista de sus necesidades de personal de mantenimiento antes de comprar. Necesitará personal dedicado y capacitado tanto en reparación mecánica pesada como en ingeniería de controles avanzados para mantener la línea funcionando sin problemas.
Preparación para el futuro
Las fábricas evolucionan. Introducirá nuevos productos, modificará rutas y ampliará líneas de montaje. Modificar una vía cerrada para un flujo asincrónico más adelante es casi imposible. Básicamente tienes que derribarlo y empezar de nuevo.
Por el contrario, un El sistema de transporte eléctrico y gratuito proporciona una excepcional preparación para el futuro. Debido a que los carros se mueven de forma independiente, puede agregar fácilmente nuevos ramales de procesamiento o carriles de retrabajo. Simplemente instale un nuevo interruptor de vía y actualice el software del PLC para cambiar la lógica de acumulación. Esta adaptabilidad garantiza que su inversión inicial en infraestructura respalde los futuros cambios de fabricación sin esfuerzo.
Conclusión
La elección entre estas dos tecnologías distintas rara vez consiste en encontrar una máquina objetivamente 'mejor'. Se trata exclusivamente de encontrar la alineación mecánica correcta para los parámetros de carga específicos y las variaciones del proceso de su instalación.
Mantenga su lógica de preselección simple. Si su proceso de fabricación es lineal, se ejecuta de forma continua y maneja piezas de trabajo liviano a mediano, especifique una pista cerrada. Ofrece un rendimiento confiable manteniendo baja la complejidad. Si su proceso requiere enrutamiento complejo, almacenamiento en búfer en línea, transporte de carga pesada y tiempos de permanencia variables, debe invertir en las capacidades asincrónicas de la tecnología de doble vía.
Su próximo paso requiere una evaluación inmediata de las instalaciones. Planifique su carga anticipada más pesada. Realice un seguimiento de su variación de enrutamiento más compleja en la fábrica. Lo más importante es consultar con un ingeniero estructural calificado sobre las capacidades de carga del techo de su edificio. Proteger estos datos primero garantiza que usted solicite cotizaciones de proveedores precisas y procesables.
Preguntas frecuentes
P: ¿Se puede modificar un sistema transportador de orugas cerrado para acumular productos?
R: No, no de forma nativa. Los productos se mueven continuamente porque los colgantes se adhieren permanentemente a la cadena en movimiento. Intentar soluciones mecánicas compromete la seguridad operativa, provoca graves atascos en la cadena y anula instantáneamente las garantías del fabricante.
P: ¿Cuál es la capacidad máxima de peso de un transportador libre y motorizado?
R: La capacidad varía según el fabricante, el tamaño de la vía y la integridad estructural del edificio. Sin embargo, los sistemas de servicio pesado manejan regularmente más de 20 000 libras distribuyendo la carga masiva en múltiples barras de carga y carros especializados.
P: ¿Cuánto más caro es un sistema eléctrico y gratuito en comparación con una pista cerrada?
R: El hardware de doble vía y la sofisticada integración de PLC requieren una inversión inicial significativamente mayor, que normalmente cuesta entre 2 y 4 veces más por adelantado. Sin embargo, esta prima se ve rápidamente compensada por ganancias masivas en la eficiencia de la producción y la reducción de cuellos de botella en líneas complejas.
P: ¿Puedo adaptar un transportador eléctrico y gratuito a una pista cerrada existente?
R: Rara vez. La arquitectura de doble vía requiere sustancialmente más espacio vertical para las vías apiladas. También se requieren mayores radios de giro para los interruptores y un soporte de carga estructural significativamente mayor por parte de la estructura del tejado del edificio.
Como uno de los mayores fabricantes del mercado chino de componentes de cadena y transmisión de potencia, nuestra experiencia y adaptabilidad son incomparables.